2025年我们在摩洛哥中部Oued M'Ta矿区碰到一个有意思的需求:客户手里的采矿权范围内,上部是氧化铅锌矿,下部是硫化铅锌矿,两层矿的品位都不错,但选矿方法完全不同。客户的问题是——能不能只建一条破碎生产线,同时满足两种矿石的分选需求?
这个问题没有标准答案,但把它拆开来看,能帮我们理清铅锌矿破碎选型的核心逻辑。今天这篇文章就不讲泛泛的设备参数了,直接从硫化矿和氧化矿这两条技术路线的差异出发,看看破碎线到底该怎么配。
先搞清楚你要处理的是哪种铅锌矿?这决定了整条破碎线的走向
核心判断:硫化铅锌矿走浮选路线,破碎到12-15mm入磨;氧化铅锌矿走重选或联合选矿路线,破碎到25-35mm即可。两者对破碎粒度的要求差了一倍以上,**如果矿石比例悬殊(比如8:2),按主要矿种设计,次要矿种做妥协处理;如果比例接近(比如5:5),建议分开建线或者按更细的要求统一设计**。
摩洛哥的铅锌资源分布很有特点。全国主要的铅锌矿床集中在三个区域:
| 矿区/区域 | 主要矿物类型 | Pb+Zn综合品位 | 推荐选矿方法 | 破碎粒度要求 |
|---|---|---|---|---|
| Oued M'Ta / Midelt | 上层氧化矿 + 下层硫化矿 | 6%-12% | 分层开采、分别选矿 | 氧化25-35mm / 硫化12-15mm |
| Zeida / Touissit | 以硫化矿为主 | 8%-15% | 优先浮选 | ≤15mm |
| El Hammam / Bou Beker | 氧化矿占比高 | 4%-9% | 重选为主 | ≤35mm |
为什么两种矿的破碎粒度要求差这么多?根本原因在于选矿原理的不同。
硫化矿为什么必须磨得很细?
硫化铅锌矿的主要矿物是方铅矿(PbS)和闪锌矿(ZnS)。这两种矿物的可选性很好——用黄药类捕收剂就能让它们牢固地吸附在气泡上浮起来。但前提是:矿物颗粒必须充分单体解离。也就是说,铅矿物和锌矿物必须从脉石中完全分离出来,形成独立的颗粒。如果颗粒内部还是铅锌连生体,浮选时就分不开——要么一起浮上来(降低精矿品位),要么都沉下去(降低回收率)。
铅锌硫化矿的嵌布粒度通常比较细,一般在0.1-2mm范围。这意味着要把矿石破碎并磨到80%通过200目(0.074mm)左右,才能达到较好的单体解离度。而球磨机的入料粒度一般要求≤15mm(有些高效磨机可以放宽到20mm),所以破碎线的最终产品必须控制在这个范围以内。
氧化矿为什么不需要那么细?
氧化铅锌矿的主要矿物形态完全不同——白铅矿(PbCO₃)、菱锌矿(ZnCO₃)、异极矿等。这些氧化矿物的特点是密度大、脆性好,而且与脉石的密度差异明显。利用这个密度差异,用跳汰机、摇床、螺旋溜槽等重选设备就能有效分离,不需要磨到浮选那么细。
重选设备的有效分选粒度范围一般在2-30mm(跳汰机)或0.074-2mm(摇床)。对于粗粒嵌布的氧化铅锌矿,破碎到25-35mm后直接进入跳汰机,就能抛掉大部分脉石,得到中等品位的粗精矿。粗精矿再磨再选,整体能耗比全浮选流程低很多。
? 实际项目中的决策逻辑
在Oued M'Ta项目中,我们帮客户做了测算:如果按硫化矿标准(破碎到15mm)建线,处理氧化矿时会产生大量不必要的细碎功耗,每年多花电费约40万迪拉姆;如果按氧化矿标准(破碎到35mm)建线,处理硫化矿时又要额外加一台细碎机才能满足球磨入料要求。最终方案是按硫化矿标准建主破碎线,氧化矿处理时绕过第三段细碎,直接从中碎产品中分出一部分去重选车间。这样虽然增加了一些皮带输送的复杂性,但两条路线都能跑,总投入比建两条独立生产线省了约35%。
硫化铅锌矿浮选路线 —— 精细三段破碎方案详解
方案定位:适用于以硫化矿为主的铅锌矿项目,目标产品粒度0-15mm(闭路筛分),时产能力150-300吨。核心思路:三段闭路破碎 + 预先筛分 + 洗矿脱泥。
硫化铅锌矿的破碎线设计有几个区别于普通砂石骨料线的特殊要求:
第一,必须考虑洗矿环节。
摩洛哥很多铅锌矿床的地表部分经过长期风化,矿石含泥量较高(有时可达8%-15%)。这些泥土如果不除去,会带来一系列麻烦:在浮选槽里消耗大量药剂、恶化泡沫性质、降低分选效率;在破碎腔内黏附颚板和衬板表面,降低破碎效果;在筛分机上堵塞筛孔,降低筛分效率。
所以在破碎流程的最前端(颚破之前或之后),通常要设置洗矿设施。常见的做法是在颚破之后、圆锥破之前安装一台圆筒洗矿机或槽式洗矿机,把<2-3mm的泥沙冲洗掉。洗后的矿泥可以单独处理(如果有回收价值)或者排到尾矿库。
第二,中间产品要设缓冲仓。
浮选车间的运行是连续且稳定的,但破碎系统难免会因为更换易损件、清理堵塞等原因短时间停机。如果在破碎和球磨之间没有缓冲能力,每次破碎停机都会导致浮选车间断料,重启浮选流程很麻烦(特别是要重新调整药剂制度)。所以粉矿仓是标配,容量一般按4-8小时的破碎产能设计。
第三,闭路循环是必须的。
开路破碎的产品粒度分布太宽,不能满足球磨机对入料粒度的均匀性要求。所以细碎段必须做成闭路循环——细碎机出来的物料先经过检查筛分,筛下物(合格产品)进入粉矿仓,筛上物(超粒)返回细碎机再破。这样才能保证最终产品全部≤15mm(或你设定的任何粒度上限)。
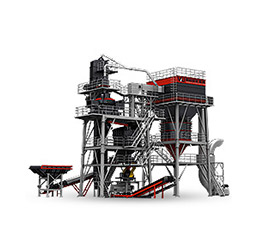
下面是硫化矿路线的完整配置方案(以时产200吨为例):
? 硫化铅锌矿浮选配套破碎线 —— 设备清单
| 工序 | 设备型号 | 功率 | 出料粒度 | 功能说明 |
|---|---|---|---|---|
| ① 给料 | ZSW-600×180 振动给料机 | 15kW | 筛除<50mm | 预筛分+均匀给料 |
| ② 粗碎 | PE750×1060 颚式破碎机 | 110kW | 100-150mm | 将原矿破碎至中碎入料粒度 |
| ③ 洗矿 | φ1540×4500 圆筒洗矿机 | 37kW | 脱除矿泥 | 洗去<2mm泥沙,减少浮选干扰 |
| ④ 中碎 | HPT300 多缸液压圆锥破 | 220kW | 25-50mm | 层压破碎,产品粒形好 |
| ⑤ 预先筛分 | 2YK1860 圆振动筛 | 22kW | 筛分点15mm | 合格品提前分出,减轻细碎负荷 |
| ⑥ 细碎(闭路) | HST250 单缸液压圆锥破 | 160kW | ≤15mm | 闭路循环,确保全部达标 |
| ⑦ 检查筛分 | 3YK2160 圆振动筛 | 30kW | 分级15mm | 筛下→粉矿仓 / 筛上→返回细碎 |
这套方案的几个关键设计细节值得展开说:
关于洗矿位置的选择:我们放在了粗碎之后、中碎之前。原因很简单——原矿(特别是地表风化矿)往往是大块石头裹着泥,如果先洗矿,大块石头对洗矿机筒体的冲击很大,磨损严重。先把大块颚破成<150mm的中块再进洗矿机,洗矿效率高、设备寿命长。当然如果你的矿石含泥量不大(<3%),洗矿环节可以省掉,节省一笔投资。
关于预先筛分的作用:中碎之后、细碎之前加一道筛分,看起来好像多此一举,实际上能显著降低细碎机的负荷。HPT300圆锥破出来的产品中,已经有相当一部分<15mm的合格物料了。如果全部进入HST250细碎机,等于对这些已经合格的物料做了"过度破碎",白白消耗电能还产生更多粉尘。加了预先筛分后,合格品直接走旁路进入粉矿仓,只有筛上物才进细碎机,细碎机的实际处理量能减少30%-40%。
关于闭路循环的设计:检查筛分的筛上物返回细碎机时,要注意返回量不能超过细碎机额定能力的30%-40%,否则会在系统中造成"物料累积",越积越多最后堵死。如果发现返回量偏大,说明细碎机的排料口开得太大了,需要调小;或者检查筛的筛孔尺寸设定偏小了,可以考虑适当放大(比如从15mm调到18mm),在粒度和产能之间找平衡。
氧化铅锌矿重选路线 —— 简化两段破碎方案详解
方案定位:适用于以氧化矿为主的铅锌矿项目,目标产品粒度0-35mm(开路或半闭路),时产能力150-300吨。核心思路:两段破碎 + 跳汰机预富集 + 粗精矿再磨再选。"不过碎"是氧化矿路线的核心原则——每多碎一毫米都是浪费。
氧化铅锌矿的破碎线设计理念与硫化矿路线截然不同。如果说硫化矿路线的关键词是"精细",那氧化矿路线的关键词就是"经济"。
为什么?因为氧化铅锌矿的品位通常比硫化矿低(摩洛哥氧化矿的Pb+Zn综合品位大多在4%-9%,而硫化矿能达到8%-15%),而且氧化矿的选矿回收率本身就低于硫化矿(浮选对硫化矿的回收率可以达到85%-92%,而重选对氧化矿的回收率一般在60%-75%)。这意味着处理同样吨位的氧化矿,经济效益本来就偏低,如果在破碎环节再投入过多,整个项目的经济账就算不过来了。
所以氧化矿路线的设计原则是:在满足重选设备入料粒度要求的前提下,尽可能简化破碎流程、降低破碎比、减少设备投资和运行成本。
氧化矿路线的完整配置方案(以时产200吨为例):
? 氧化铅锌矿重选配套破碎线 —— 设备清单
| 工序 | 设备型号 | 功率 | 出料粒度 | 功能说明 |
|---|---|---|---|---|
| ① 给料 | ZSW-600×180 振动给料机 | 15kW | 筛除<50mm | 预筛分+均匀给料 |
| ② 粗碎 | PE750×1060 颚式破碎机 | 110kW | 100-150mm | 粗碎(排料口可适当开大) |
| ③ 中碎(终碎) | HPT300 多缸液压圆锥破 | 220kW | 25-35mm | 开路或半闭路,产品直送跳汰机 |
| ④ 筛分(可选) | 2YK1860 圆振动筛 | 22kW | 分级35mm | 控制最大粒度,保护跳汰机 |
对比硫化矿路线:少一段细碎+洗矿,装机功率降低38%,投资减少约30%
注意到没有?氧化矿路线只有两段破碎,没有细碎闭路循环,也没有洗矿机。这就是"经济原则"的直接体现。
具体来说,氧化矿路线相比硫化矿路线省掉了什么、为什么能省:
| 省掉的环节 | 硫化矿为什么需要 | 氧化矿为什么不需要 |
|---|---|---|
| 第三段细碎(HST250) | 球磨机入料必须≤15mm | 跳汰机入料25-35mm即可 |
| 闭路筛分循环系统 | 严格控制入磨粒度上限 | 开路破碎即可,少量超粒不影响跳汰 |
| 圆筒洗矿机 | 矿泥严重干扰浮选泡沫 | 跳汰机对泥沙不敏感(甚至有助于分层) |
| 大型粉矿仓 | 缓冲破碎-球磨-浮选的连续生产 | 破碎产品直送跳汰机,中间不需大容量缓存 |
当然,"简化"不等于"简陋"。氧化矿路线虽然段数少,但对圆锥破的排料口控制和产品粒度均匀性还是有要求的。毕竟跳汰机虽然不像球磨那样挑剔,但如果入料中混有>50mm的大块,还是会干扰床层的正常分层,影响分选效果。所以实践中通常在中碎后面加一道简单的振动筛(不一定做闭路,只是控制一下上限),或者在圆锥破的排料口处加装液压自动调节装置,防止因衬板磨损导致排料口逐渐变大。
两种路线的经济账:投资、运行成本、回收率全面对比
结论先行:硫化矿路线的一次性投资比氧化矿路线高出约40%-50%,运行电费高出约25%-35%,但精矿品位和回收率也相应更高。选择哪种路线,归根结底取决于你的矿石类型——这不是一个可以随意选择的选项,而是由矿物学特性决定的。
下面这张表把两种路线的核心经济指标放在一起对比,数据基于摩洛哥当地条件(电价约1.2迪拉姆/kWh,人工成本约250迪拉姆/工日):
| 对比项 | 硫化矿浮选路线 | 氧化矿重选路线 | 差异分析 |
|---|---|---|---|
| 破碎段数 | 三段(粗+中+细) | 两段(粗+中/终) | 氧化矿少一段 |
| 破碎线设备投资 | 320-420万元 | 220-290万元 | 氧化省约100-130万 |
| 破碎线装机功率 | ~590kW | ~370kW | 氧化低37% |
| 破碎工序电耗 | 2.5-3.2 kWh/t | 1.6-2.2 kWh/t | 氧化省约30% |
| 最终产品粒度 | 0-15mm(入球磨) | 0-35mm(入跳汰) | 硫化更细 |
| 后续选矿投资 | 球磨+浮选柱(高) | 跳汰+摇床(较低) | 氧化选矿段也便宜 |
| 预计铅回收率 | 85%-92% | 60%-75% | 硫化高15-20个点 |
| 预计锌回收率 | 80%-88% | 55%-70% | 硫化高15-20个点 |
从表中可以看出一个关键信息:硫化矿路线虽然投入大,但回收率也高得多。这就引出了一个重要的决策问题——
如果你的矿山同时有硫化矿和氧化矿,应该优先开采哪一种?
从纯经济角度,同等品位下硫化矿的收益明显高于氧化矿。假设Pb+Zn综合品位10%,日处理1000吨矿石:
- 硫化矿浮选路线:金属量100吨 × 回收率87% = 回收87吨金属,按当前铅锌价格折算,毛收入可观
- 氧化矿重选路线:金属量100吨 × 回收率65% = 只回收65吨金属,少了22%
所以实际操作中,大多数矿山会优先开采下部硫化矿,把上部氧化矿留到后期(或者单独建一条低成本线处理)。当然,这个策略的前提是你的采矿设计和边坡稳定性允许选择性开采——如果氧化矿覆盖层太厚、剥离成本太高,那就只能"有什么吃什么"了。
摩洛哥当地的特殊考虑:气候、物流、政策
在地化要点:摩洛哥不是哈萨克斯坦——这里没有-40℃的极端低温,但有夏季高温、港口便利、法语商务环境、矿业政策友好等特点。破碎线设计时要充分利用这些有利条件,同时注意当地电力质量和劳工技能水平。
聊完技术方案,再说说摩洛哥当地的实际情况。每个国家的项目都有其特殊性,摩洛哥也不例外。
① 气候条件:高温比低温更值得关注。
摩洛哥属于地中海气候向撒哈拉沙漠过渡的类型。沿海地区(如卡萨布兰卡、阿加迪尔)气候温和,夏季最高温一般不超过35℃。但内陆矿区(如Midelt、Errachidia周边)夏季气温经常突破40℃,地表温度甚至能达到50℃以上。
高温对破碎设备的影响主要体现在三个方面:
| 高温影响 | 表现 | 应对措施 |
|---|---|---|
| 润滑油变稀 | 轴承温度偏高、润滑不良 | 选用高滴点润滑脂(≥200℃),缩短换油周期 |
| 电机过热 | 电机绝缘老化加速,过载能力下降 | 电机选型时功率余量加大到1.2倍,加强通风 |
| 皮带老化 | 橡胶V带龟裂、张力下降 | 选用耐热配方皮带,定期检查张紧度 |
| 液压油温升 | 液压系统压力不稳定 | 液压站加装冷却器或风冷散热片 |
好消息是,摩洛哥的高温远没有哈萨克斯坦的低温难对付。低温会导致材料脆化、润滑失效等一系列物理化学变化,而高温的影响相对容易缓解——加强通风、选好油品、定期维护基本就能搞定。
② 物流条件:海运便利是巨大优势。
摩洛哥拥有大西洋和地中海双海岸线,主要港口包括卡萨布兰卡(北非最大港口之一)、阿加迪尔、纳多尔、丹吉尔等。从中国上海/天津港出发到卡萨布兰卡的海运时间大约28-35天,比到哈萨克斯坦(需经欧洲陆运或伊朗转口)快一周以上,运费也低约20%-30%。
这意味着:备件供应的压力小很多。即使临时需要紧急采购,空运卡萨布兰卡的航班也比较多(卡萨布兰卡穆罕默德五世国际机场是非洲四大机场之一),从中国出发最快48小时就能到达。不像中亚项目那样,一旦缺件就要等半个月以上。
我们的建议是:摩洛哥项目的首次备件储备可以比中亚项目略少一些(占主机投资的6%-8%即可,中亚建议10%-12%),因为后续补货的物流成本低、周期短。但核心易损件(颚板、肘板、轴承)还是建议现场至少存一套,以防万一。
③ 语言和商务环境:法语是关键。
摩洛哥的官方语言是阿拉伯语和柏柏尔语,但法语是商务和工业领域的通用语言——这是法国殖民历史留下的遗产。矿业部门的技术人员、政府审批官员、港口海关人员,基本上都能用法语交流。
这对设备供应商意味着:技术资料最好提供法文版(或至少法文摘要)。操作手册、维护规程、安全警示标识、备件清单,如果能翻译成法语,会大大降低现场沟通成本,减少因误解导致的操作失误。
另外,摩洛哥的矿业法规体系基本沿袭法国模式,环保、安全、用工等方面的要求比较规范。破碎车间需要做的环评、安评虽然不算特别复杂,但一定要提前启动——摩洛哥政府部门的审批效率不算高,预留3-6个月的审批周期是比较稳妥的。
④ 当地运维能力:有一定基础但不均衡。
摩洛哥的磷酸盐矿业(OCP集团)是世界级的,带动了一批本土矿业技术服务人才的成长。在卡萨布兰卡、马拉喀什等大城市,找到合格的机械工程师、电气工程师并不困难。但在偏远矿区(如中东部的铅锌矿带),熟练技术人员仍然短缺。
建议的做法是:核心岗位(如破碎线主管、电气工程师)从外派+本地培养结合,一般操作岗位(如给料机操作工、皮带巡检工)在当地招聘培训。投产前安排2-4周的集中培训,内容包括设备原理、操作规程、安全须知、常见故障处理。培训材料务必有法文版。
? 摩洛哥及北非地区铅锌矿项目服务
我们在摩洛哥Oued M'ta、Zeida等矿区有成功案例,熟悉硫化矿/氧化矿的不同工艺需求。