空车试机时听到一声「咯噔」,现场通常有两种反应:一种是立刻拍急停,另一种是听了大半年照样开。这两种做法都不算稳妥。破碎机动起来不可能没声音——电机有电磁声,转子转起来有风噪,肘板在槽里摆动也有撞击声,这些都是设计内应有的。真正需要注意的是另一类:和转速不成比例、时有时无、音量和频率还在慢慢往上走的声响。
下面把颚式破碎机、圆锥破碎机、反击式破碎机三类主流机型在空载状态下的声响特征、判定阈值和处置办法拆开讲清楚,方便巡检人员拿去直接用。
破碎机空载时本来就有声音,哪些属于正常现象?
直接回答:有规律、跟随转速成比例变化、音量和频率长期稳定的声响,属于正常运转声,包括电机工频电磁声、三角带与护罩的气流声、制砂机与反击破转子的风噪、颚破肘板在肘板槽内的摆动撞击声。判断的关键不是「有没有声音」,而是「声音有没有规律、会不会变」。
很多现场把空载听音这件事搞复杂了。其实空载工况下设备没有物料缓冲,机械声传得更清楚,反而是听诊的好时机。以常用的几类机型为例:
颚式破碎机(如 PE750×1060,配 90~110kW 电机,偏心轴转速约 250~300r/min)空载时,能听到电机均匀的电磁「嗡嗡」声,以及肘板与肘板垫之间随偏心轴往复运动产生的节奏性轻微撞击。这个撞击声是肘板有活动间隙导致的,属于结构本身的设计特点,不是故障。
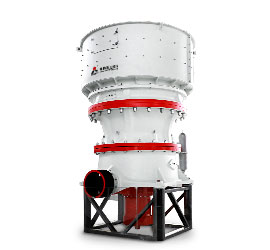
圆锥式破碎机(如 HPT300,配 220kW 电机)空载时能听到偏心套旋转带来的规律「呼呼」声,以及稀油站油泵的运行声和回油流动声。单缸液压圆锥破在空载时主轴上下窜动的声响也属正常。
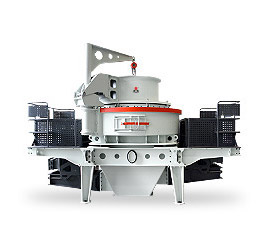
反击式破碎机(如 PF1315,转子规格 φ1300×1500mm,配 160~200kW 电机,转子转速约 500~700r/min)和立轴冲击式制砂机空载时的风噪明显偏大。制砂机转子线速度通常在 60~70m/s,高速旋转的叶轮会带出连续的气流声,机旁 1m 处测到 90~95 dB(A) 并不少见。把这种风噪误判成转子失衡,是现场高频出现的误判之一。
| 声响类型 | 听感描述 | 正常声响 | 需警惕声响 |
|---|---|---|---|
| 低频电磁声 | 连续均匀的「嗡嗡」 | 音高固定,随负载略增大,三相平衡 | 忽大忽小、带「噼啪」或电流摆动 |
| 气流声 | 平稳的「呼呼」「嘶嘶」 | 转子/皮带高速旋转的连续风噪 | 尖锐啸叫,或随转速上升呈啸声 |
| 节奏撞击声 | 有节拍的「嗒嗒」「咯噔」 | 与偏心轴/转子转速严格成比例,长期不变 | 节拍不稳定,间隔忽长忽短,音量渐增 |
| 金属摩擦声 | 尖锐「吱吱」「刮擦」 | 基本不应出现 | 一出现即为异常,需立即排查接触点 |
| 沉闷敲击声 | 低频「咚咚」「哐哐」 | 偶发,与给料粒度相关 | 空载即出现且持续,多为地脚松动或共振 |
现场经验:判断声响性质有一条简单规则——和转速绑在一起的,多半是运转声;和转速脱钩的,多半是故障。变频机型可以用这个方法验证:把转速降 20%,正常声响的音高会同步下降,故障异响往往不变或反而更明显。
空载异响通常出在哪几个部位?
直接回答:空载异响的发声部位集中在六处:轴承、衬板与板锤等腔内部件、转子与主轴、皮带及皮带轮、电机与电气、地脚与基础。其中轴承和腔内松动件合计占现场排查案例的多数,听到异响先从这两处查起,命中率明显高于盲目拆检。
| 发声部位 | 典型听感 | 常见原因 | 涉及机型 | 处置时效 |
|---|---|---|---|---|
| 轴承 | 连续「轰隆」+ 高频「咔哒」 | 润滑脂干涸或过量、滚道点蚀、保持架损伤 | 颚破 / 圆锥破 / 反击破 / 制砂机 | 24h 内 |
| 衬板 / 板锤 / 反击板 | 不规则「哐当」「咔嗒」 | 紧固螺栓松动、楔块退出、板锤卡不到位 | 颚破 / 反击破 | 当班处理 |
| 转子 / 主轴 | 随转速加剧的周期振动声 | 板锤磨损不均导致失衡、主轴弯曲、偏心套磨损 | 反击破 / 制砂机 / 圆锥破 | 48h 内 |
| 皮带与皮带轮 | 尖锐「吱吱」尖叫 | V带松弛打滑、带轮不对中、带面硬化 | 颚破 / 反击破 / 制砂机 | 当班处理 |
| 电机与电气 | 不均匀「咯咯」+ 电流摆动 | 缺相、转子断条、三相电压不平衡 | 全部机型 | 立即停机 |
| 地脚与基础 | 沉闷「咚咚」+ 机体晃动 | 地脚螺栓松动、垫铁位移、二次灌浆层空鼓 | 全部机型 | 72h 内 |
这里有个容易忽略的点:空载时破碎腔内没有物料,衬板与衬板之间、板锤与反击板之间缺少物料的缓冲和吸声,原本带料时被盖住的金属撞击声会被放大。所以有些声响在带料运行时听不到,一空载就冒出来,这并不等于设备变差了,只是工况变了。判断时应当拿同一工况下的历史数据做对比,而不是拿空载和带料两种状态互相比。
怎么用“听、摸、测”三步法判断是不是真故障?
直接回答:先听音定部位,再摸温度和松紧度,接着用测振仪和钳形表取数。三步缺一不可——只听容易误判,只测容易漏掉早期松动。整套流程在空载状态下 5 到 8 分钟可以走完,建议作为每班开机前的固定动作。
听:先定部位,再定性状
用听音棒(或长杆螺丝刀)一端顶住轴承座、机架侧板、电机端盖,另一端贴耳,逐点对比。声音传到耳朵里有明显的方向差异,靠经验可以快速锁定发声源。听的时候同步分辨:是连续的还是断续的,节拍和转速是否成比例,音高随转速变化是否同步。
摸:感受温度与松紧
停机后用手背快速靠近(注意防烫)轴承座、电机外壳、稀油站回油管,判断温度是否异常。同时用撬棍轻撬衬板、楔块、板锤,检查有无旷量;用拇指按压三角带中部,检查下垂量。三角带的下垂量一般按每 100mm 中心距约 1.6mm 估算,过松会打滑尖叫,过紧会加速轴承磨损。
测:取三个数值做记录
用测振仪测轴承座三个方向的振动速度有效值(mm/s),用钳形表测三相空载电流(A),用红外测温仪测轴承温度(℃)。三个数值记进设备台账,与上一次数据对比看趋势。单次超标不可怕,连续三次走高就必须处理。
提醒:用手机 App 测得的噪声值不能作为判定依据。手机麦克风没有经过声级校准,频响曲线也和声级计不同,测出来的数值误差常超过 10 dB。做噪声记录需要使用经过标定的声级计,测点统一取距设备 1m、高 1.5m 处。
周期性的“咯噔”声和连续“嗡嗡”声,分别指向什么问题?
直接回答:周期性的「咯噔」声多指向轴承损伤或腔内松动件撞击,属于需要安排的故障;连续的「嗡嗡」声要先分辨是电机工频电磁声(正常)还是缺相、转子断条引起的电磁异响(故障)。区分要点在于节拍是否严格跟随转速、以及三相电流是否平衡。
周期性「咯噔」:算一算节拍频率
轴承出现点蚀后,滚动体每经过一次损伤点就会发出一次冲击,形成与转速严格成比例的节拍声。以转速 300r/min(转频 5Hz)的偏心轴为例,轴承滚动体通过频率大约是转频的 3~5 倍,也就是每秒 15~25 次冲击,听上去是密集连续的「咔咔」,而不是间隔分明的「咯噔」。
反过来,如果听到的是间隔分明、每秒几次的「咯噔」,频率明显低于轴承冲击频率,那通常不是轴承问题,而要往腔内部件松动上查:颚破的肘板垫、反击破的板锤楔块、衬板压紧螺栓,松了之后会在每转的某个固定位置撞一下,节拍和转频一致。
连续「嗡嗡」:先看三相电流
电机在空载时本来就有 50Hz 工频电磁声,这是铁芯硅钢片在交变磁场下的磁致伸缩引起的,属于正常。但如果「嗡嗡」声中夹着不均匀的起伏,或者声音比平时明显发闷、发沉,就要立即测三相空载电流。正常情况下三相电流不平衡度应控制在 10% 以内,三相电压不平衡度一般要求不超过 2%。
三相电流严重不平衡、同时伴随「嗡嗡」声变闷、电机外壳发热加快,常见原因是缺相运行、转子导条断裂、或电源电压不平衡。这几种情况都不适合继续运行,缺相运行时其余两相电流会显著上升,绕组温升失控,几十分钟内就可能烧电机。
轴承损坏引起的异响有什么特征,哪些情况必须马上停机?
直接回答:轴承异响的典型特征是「低频轰隆 + 高频咔哒」叠加,且随转速升高而加剧,同时轴承座温度上升、振动速度走高。出现以下任一情况应立即停机:轴承温度超过 80℃、20 分钟内温升超过 10℃、振动速度超过 7.1mm/s、出现持续不消的金属刮擦声、闻到润滑脂焦糊味。
轴承故障的发展通常分三个阶段。早期是润滑问题:润滑脂干涸或加注过量,表现为声音发干、发涩,温度缓慢上升,这个阶段补脂或调整加注量就能恢复。中期是滚道点蚀:出现稳定的冲击节拍,振动值明显抬头,声音变得「毛糙」。到了晚期,保持架变形或滚子碎裂,声音会变成杂乱的「哗啦」,伴随剧烈振动和高温,这时候再拖下去就是抱轴,连带主轴和轴承座一起报废。
| 监测项目 | 正常区间 | 预警区间 | 停机红线 |
|---|---|---|---|
| 轴承温度 | ≤70℃(温升≤35℃) | 70~80℃,或趋势持续上升 | >80℃ |
| 温升速率 | 30min 内稳定 | 20min 内上升 5~10℃ | 20min 内上升 >10℃ |
| 振动速度(mm/s) | ≤2.8 | 2.8~4.5(可继续运行,安排检修) | >7.1 |
| 润滑脂状态 | 油润、颜色正常 | 发黑、变稀、有金属屑 | 有焦糊味 |
| 异响特征 | 均匀、无冲击 | 出现稳定冲击节拍 | 杂乱「哗啦」+ 剧烈振动 |
振动值的评价区间参照 ISO 10816-3 / GB/T 6075.3 中对中型工业机器的分级思路给出,具体到某一台设备,以出厂技术文件的规定值为准。测振时要注意测点统一:轴承座的水平、垂直、轴向三个方向都要测,每次都取同一位置,否则数据没有可比性。
润滑脂加注量也是个高频出错点。加到轴承内部自由空间的 1/3 到 1/2 是常见做法,加满反而会因为搅动产生额外热量,出现「越加油越烫」的情况,很多轴承发热问题其实是加油过量造成的。
衬板松动、转子失衡、皮带打滑的异响怎么区分?
直接回答:三者的区分要点在节拍和随转速的变化规律。衬板松动是低频不规则「哐当」,节拍与转频一致但音量忽大忽小;转子失衡是随转速升高明显加剧的周期振动,转速越高越明显,且停机惰走时会出现共振峰值;皮带打滑是尖锐持续的「吱吱」尖叫,多发生在启动瞬间,负载突变时也会出现。
| 区分维度 | 衬板 / 板锤松动 | 转子失衡 | 皮带打滑 |
|---|---|---|---|
| 听感 | 低频「哐当」「咔嗒」,不规则 | 沉闷周期振动声,随转速加剧 | 尖锐连续「吱吱」 |
| 节拍与转速 | 与转频一致,音量忽大忽小 | 严格与转频一致,振幅随转速平方增长 | 无固定节拍,与转速变化关系不强 |
| 高发时机 | 空载、停机惰走阶段 | 升速至工作转速时明显 | 启动瞬间、瞬间加载时 |
| 伴随现象 | 出料粒度变差,腔内可见旷量 | 机座整体振感强,地脚处更明显 | 带面发亮发硬,槽底有橡胶粉末 |
| 常用处理方法 | 对角顺序复紧,按技术文件扭矩值 | 成套更换板锤并做动平衡校验 | 调整张紧,成组更换 V 带 |
| 误判提示 | 易被当成轴承异响而误换轴承 | 易与制砂机固有风噪混淆 | 易被当成电机问题 |
衬板螺栓复紧后仍反复松动,不要只靠加弹垫解决。常见根因是衬板背面与机架贴合面之间有物料细粉垫层,或者机架贴合面已经磨损出凹坑。这种情况需要先清理贴合面、修磨机架,必要时加垫板,单纯拧紧螺栓撑不了多久。
转子失衡的处理同样有讲究。反击破和制砂机的板锤(或抛料头)原则上要成套更换,并按重量分组配重,单块换新、新旧混装是造成失衡的常见原因。换完之后空载试机测一次振动值,若振动值仍偏高,就需要上动平衡机做校验,而不是继续靠听感调。
空载电流和振动值控制在什么范围才算正常?
直接回答:颚式破碎机空载电流一般为额定电流的 25%~40%,反击破和制砂机因转子转动惯量大,空载电流可达 35%~50%;超过 60% 就需要排查。振动速度在 4.5mm/s 以内属于可继续运行区间,超过 7.1mm/s 应安排停机检查。具体数值以设备出厂技术文件为准。
| 机型与型号 | 电机功率(kW) | 转子/偏心轴转速(r/min) | 空载电流占额定比例 | 空载噪声参考 dB(A) | 振动速度控制值(mm/s) |
|---|---|---|---|---|---|
| 颚式破碎机 PE750×1060 | 90~110 | 250~300 | 25%~40% | 80~90 | ≤4.5 |
| 圆锥破碎机 HPT300 | 220 | 偏心套转速随规格配置 | 30%~45% | 82~92 | ≤4.5 |
| 反击式破碎机 PF1315 | 160~200 | 500~700 | 35%~50% | 88~95 | ≤4.5 |
| 立轴冲击式制砂机 HVI/VSI 系列 | 按规格配置 110~630 | 线速度 60~70m/s | 35%~50% | 90~95 | ≤4.5 |
空载电流偏高,现场习惯性往电机上找原因,实际更常见的三个原因是:破碎腔内残留物料没清干净、轴承润滑状态差导致阻力上升、三角带张得过紧。这三个问题都可以在不停机的情况下先排除掉,清腔、调整加脂量、放松张紧,各花十几分钟。
圆锥破碎机还要额外关注稀油站参数。润滑油压一般维持在 0.08~0.15MPa,油温控制在 35~55℃,回油温度不宜超过 60℃。油压低于 0.05MPa 时保护应动作停机;如果油压低但设备还在响着运转,说明保护回路本身也有问题,要一并检查。
现场排查按什么顺序做,多久测一次?
直接回答:排查顺序建议按「先外后内、先简后繁、先电后机」推进:外观与紧固 → 电气与电流 → 皮带与传动 → 轴承与润滑 → 腔内部件 → 基础与地脚。频次上,每班开机后听音 2~3 分钟,每周用测振仪测一次,每月记录一次趋势数据并归档。
| 检查项目 | 频次 | 方法 | 记录内容 |
|---|---|---|---|
| 空载听音 | 每班 1 次 | 开机后空载 2~3min,听音棒逐点触诊 | 有无新增异响、异响部位 |
| 振动检测 | 每周 1 次 | 测振仪测轴承座三向振动速度 | 三向数值 + 趋势曲线 |
| 电流测量 | 每周 1 次 | 钳形表测三相空载与负载电流 | 三相数值、不平衡度 |
| 紧固检查 | 每月 1 次 | 地脚、衬板、带轮按扭矩值复紧 | 松动位置、复紧扭矩 |
| 润滑检查 | 每月 1 次 | 取样观察脂色、检查油位与油压 | 补脂量、油品状态 |
| 趋势归档 | 每月 1 次 | 汇总四项数值,与上月对比 | 判断是否需要计划检修 |
新装机或大修之后的设备,通常安排 2h 空负荷试运转、再进入 4~8h 负荷试运转,具体以厂家技术文件的规定为准。空载时间不宜拖长,反击破和制砂机长时间空转,腔内无物料缓冲,金属件之间容易产生直接接触,还会造成转子积热,一般试机控制在 3~5 分钟内即可。
⚠️ 五种常见误判,白白多花维修费
- 把颚破肘板在槽内的摆动撞击声当成肘板断裂,停机拆检后发现肘板完好,白白损失一个班时。
- 把制砂机、反击破转子的固有风噪当成转子失衡,反复做动平衡,振动值却始终降不下来。
- 空载电流偏高一律归因于电机,实际是破碎腔积料或三角带过紧,换了电机问题照旧。
- 用手机 App 测的噪声值作为判定依据,数据偏差大,据此做的判断基本不可靠。
- 听到异响就急着拆轴承,实际是衬板螺栓松了,既换了轴承又没解决响声。
✓ 对应处理清单
- 衬板/板锤松动——清理贴合面后对角复紧,扭矩按技术文件取值(M24 10.9 级螺栓约 700~800N·m,M30 10.9 级约 1200~1600N·m,以文件为准),反复松动需修磨机架或加垫板。
- 轴承润滑问题——加注量调整到轴承自由空间的 1/3~1/2,已发黑的旧脂需清除后再补新脂,油润轴承检查油位与油路。
- 轴承损伤——振动值进入预警区即列入检修计划,成对更换,安装时用加热法装配,禁止直接敲击。
- 转子失衡——板锤或抛料头成套更换并按重量分组,必要时上动平衡机校验。
- 皮带打滑——调整张紧装置,V 带成组更换,修正带轮对中,不建议依赖防滑喷剂。
- 地脚松动——复紧地脚螺栓,检查垫铁与二次灌浆层,空鼓处需剔除后重新灌浆。
文中涉及的振动、温度、电流、噪声数值为通用参考区间,不同厂家、不同规格的设备存在差异,实际执行时以设备出厂技术文件、使用说明书以及现场工况为准。