选别硫化铜矿,产线跑不跑得顺,多数问题不在浮选机本身,而是前段的破碎粒度和磨矿细度没把住。现场经常见到这种情况:粗碎排矿口常年不调,矿石从颚破出来动辄 150mm 以上,锥破负荷被拉爆;或者分级溢流细度只有 -200 目 55%,铜矿物单体解离不够,浮选药剂加量翻倍也压不住尾矿品位,回收率硬生生掉到 70% 出头。
这里面有个容易被忽略的前提——选厂的工作制度。多数 500-1000 吨/天的铜矿选厂按年工作 300 天设计,破碎段开两班约 14 小时,磨浮段三班 24 小时连续运转。也就是说,日产 800 吨的线,破碎段实际要过 57 吨/小时,而磨矿段只有 33 吨/小时。两个数字不一样,选型时按给矿峰值配破碎会浪费,按磨矿量配又会堵料。下面所有型号推荐都基于这个前提。
【注意】 铜矿选厂常见的四个坑
- 破碎段欠产:中细碎只用一台设备硬扛,循环负荷打到 200% 以上,筛子糊筛、锥破频繁过铁
- 磨矿细度不达标:为压产量擅自放大排矿粒度,浮选给矿 -200 目只有 55%-60%,尾矿跑铜
- 药剂制度照抄:不同矿床黄药敏感度差别明显,单耗从 30g/t 到 100g/t 都有可能,照搬别家配方必然反复调整
- 水平衡没算:尾矿浓度按 20% 排,回水泵站和清水补加量被低估,雨季一停产就漫坝
先看全貌:一条铜矿选厂的标准流程长什么样?
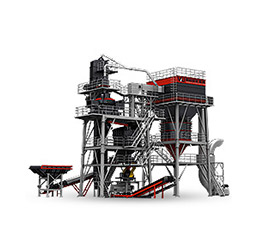
直接回答:一句话概括就是「破三破、磨一段、浮三程」。矿石经粗碎、中碎、细碎三段加闭路筛分降到 12mm 以下,进一段闭路磨矿磨到 -200 目占 65%-75%,再走粗选—扫选—精选(部分矿石需粗精矿再磨),产出铜精矿和尾矿。整条线由破碎筛分、磨矿分级、浮选、脱水回水四个作业段组成。
硫化铜矿的性质决定了前三段的走向
| 矿石性质项 | 常见范围 | 对选矿设备的影响 |
|---|---|---|
| 普氏硬度 f | 8-14 | 中硬以上,反击破不宜作为中细碎主设备,应选层压破碎的圆锥破 |
| 原矿品位 Cu | 0.4%-1.2% | 品位低则精矿产率仅 2%-5%,脱水设备规格可以偏小,但不能省略 |
| 主要铜矿物 | 黄铜矿、斑铜矿、辉铜矿 | 可浮性好,常规黄药体系即可,属易选硫化矿 |
| 嵌布粒度 | 中细粒为主 | 决定磨矿细度目标,细粒浸染型可能要磨到 -200 目 80%-85% |
| 伴生矿物 | 黄铁矿、磁黄铁矿、石英、长石 | 黄铁矿易随铜上浮,需石灰抑制并增加精选段数 |
| 含泥 / 氧化率 | 一般 <10%,浅部氧化带偏高 | 氧化率超过 15% 时需用硫化钠预处理,并考虑单独处理氧化矿部分 |
500-1000吨/天的铜矿选厂,破碎段为什么建议做"三段一闭路"?
直接回答:因为这个规模下,单靠两段破碎撑不到 12mm 的入磨粒度。原矿最大块 400-500mm 要降到 12mm,总破碎比约 35-40(硬矿可到 45),而单台颚破的经济破碎比只有 4-6,圆锥破单段 4-6。两段拼起来刚够到 30 左右,还得靠第三段细碎配检查筛分形成闭路,才能把入磨粒度稳在 12mm 以下,同时保证产品粒度均匀、磨机不被大块冲击。
破碎段的价值不只是"把石头打小"。入磨粒度每降 1mm,磨机的单位处理量能往上抬几个点,而磨矿恰恰是全厂电耗的大头——一段闭路磨矿电耗通常在 12-18 kWh/t,破碎只有 2-4 kWh/t。换句话说,多花一点电在破碎上,能在磨矿段省回来,这也是业内常说的"多碎少磨"。
粗碎段:颚式破碎机
承接采场来的原矿,把 ≤500mm 的大块压到 100-120mm。破碎比控制在 4-5,排矿口按矿石硬度设在 65-100mm。这一段给料不均匀,所以要在前面配棒条或振动给料机做预先筛分,先把细料和泥筛掉,能明显减轻颚破腔内的堵塞和衬板磨损。
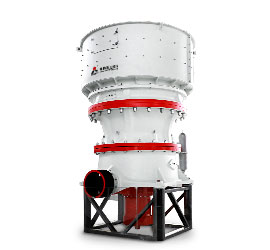
中碎段:单缸液压圆锥破(标准腔/中型腔)
把 100-120mm 降到 30-35mm。这里推荐单缸液压机型,排矿口调整、过铁保护和清腔都比弹簧式省时间。铜矿石偏硬,中碎腔型不要选偏细的规格,否则处理量撑不住。
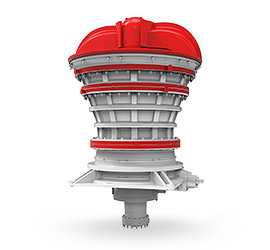
细碎段:多缸液压圆锥破(短头腔)+ 检查筛分闭路
这是控制入磨粒度的关键一环。筛面开孔 12-15mm(圆振筛),筛上物料返回细碎机形成闭路。闭路循环负荷一般落在 100%-250%,负荷过高说明筛分效率不足或给料含粉太多,需要在前面加一道预先筛分。
关于要不要压缩成两段:若原矿较软(f<10)或属风化带矿石,两段一闭路(颚破+细碎圆锥)有时也能跑到 12mm,但稳定性差、对来料的适应性弱。1000 吨/天以上规模建议按三段做预留;供电不稳、产量要求紧的现场,三段是更稳妥的选择。
粗碎颚式破碎机选多大?排矿口放在哪个区间?
直接回答:500 吨/天可用 PE500×750 或 PE600×900;800-1000 吨/天推荐 PE600×900,配 75kW 主电机,排矿口设在 80-100mm,出 0-120mm 产品给中碎。颚破处在这个位置的核心是"能吞下最大块并保证不停料",而不是追求细——千万别为了替中碎减负把排矿口调到 50mm 以下,那样处理量骤降、肘板容易断。
| 型号 | 进料口(mm) | 最大给料(mm) | 排矿口(mm) | 处理能力(t/h) | 功率(kW) |
|---|---|---|---|---|---|
| PE-500×750 | 500×750 | ≤425 | 50-100 | 40-110 | 55 |
| PE-600×900 ★推荐 | 600×900 | ≤500 | 65-160 | 50-160 | 75 |
| PE-750×1060 | 750×1060 | ≤630 | 80-140 | 110-320 | 110 |
| PE-900×1200 | 900×1200 | ≤750 | 95-165 | 220-450 | 160 |
选型时真正的决定参数是"最大给料粒度",不是处理量。很多选厂照着平均给矿量选了个小一号颚破,结果采场偶尔来一块超规格的大块,卡在腔口要人工处理,一停就是半天。进料口宽度 = 最大给料粒度 ÷ 0.8,这条经验公式在现场很实用,宁可留一点余量。
还要提醒一点:铜矿石常常伴随硅化脉和黄铁矿,硬度很不均匀,颚板磨损比石灰石场合快得多。建议颚板材质选高锰钢 ZGMn13-2 以上,有条件的用复合颚板(工作面镶硬质合金),寿命能从 3-4 个月拉到 6-8 个月。备件库存按至少一副配置。
中细碎用圆锥破还是反击破?破碎比和筛孔怎么配合?
直接回答:硫化铜矿用圆锥破,不用反击破。反击破粒形好、购置成本低,但它靠冲击破碎,面对 f=8-14 且含石英脉的铜矿石,板锤磨损很快(有的现场 2-3 个月就要换一副),维护成本和停机时间远超省下的采购费。推荐中碎用单缸液压圆锥破(HST160 级别),细碎用多缸液压圆锥破短头腔(HPT200 级别),配 12-15mm 筛孔闭路。
| 对比项 | 液压圆锥破(推荐) | 反击式破碎机(不推荐) |
|---|---|---|
| 破碎原理 | 层压破碎,料层相互挤压 | 冲击破碎,板锤直接击打 |
| 适用硬度 | f ≤ 20,硬矿工况稳定 | 适合 f ≤ 12 的软中硬岩 |
| 易损件寿命 | 铜矿石工况约 4-10 个月 | 铜矿石工况约 2-4 个月 |
| 产品粒形 | 针片状含量相对偏高,对入磨无影响 | 立方体好,价值主要体现在骨料场合 |
| 排矿口调整 | 液压调整,数分钟完成 | 需停机手动调整间隙 |
| 设备购置成本 | 初期投入较高 | 初期投入较低 |
| 破碎段 | 推荐机型 | 给料(mm) | 产品(mm) | 功率(kW) |
|---|---|---|---|---|
| 中碎 | HST160 单缸液压圆锥破(标准腔) | ≤120 | 0-35 | 160 |
| 细碎 | HPT200 多缸液压圆锥破(短头腔) | ≤35 | 0-15 | 160 |
| 检查筛分 | 2YA2160 圆振动筛(筛孔 12-15mm) | ≤80 | 筛下入磨 / 筛上返回 | 18.5 |
筛孔尺寸和细碎机排矿口的配合是个容易被轻视的细节。经验做法是:细碎机排矿口略小于或等于筛孔尺寸,比如筛孔 15mm,排矿口设在 12-14mm。若排矿口明显大于筛孔,大量接近筛孔尺寸的物料会在闭路里反复循环(俗称难筛颗粒),实际产量反而下降;若排矿口过小,处理量受限、衬板磨损加快。
还有一种常见情况:矿石含泥或雨季给料含水高,筛面糊筛。这时把上层筛面改成聚氨酯筛板、并适当提高振幅,效果比单纯加大筛机面积更直接。若是对既有线改造,可以先试投一台小倾角高频筛做预先筛分,投资不大但产出明显。
磨矿为什么必须闭路?球磨机型号和钢球配比怎么定?
直接回答:开路磨矿的产品粒度分布太宽,粗颗粒来不及单体解离、细颗粒却已过磨泥化,两头都损失回收率,产能也上不去。闭路把合格粒级及时分出、粗砂返回再磨(循环负荷通常 150%-350%),既能把分级溢流细度稳定在 -200 目 65%-75%,又能抬高磨机处理量。设备上一台球磨机配一组水力旋流器或一台高堰式螺旋分级机。
| 规模 | 磨机机型 | 筒体尺寸(mm) | 有效容积(m3) | 主电机(kW) | 分级配置 |
|---|---|---|---|---|---|
| 500 t/d | MQG2136 格子型球磨机 | Φ2100×3600 | 约 12.3 | 210-245 | FX-250 旋流器组 或 FG-15 |
| 800 t/d ★典型 | MQG2436 格子型球磨机 | Φ2400×3600 | 约 16.3 | 320 | FX-350 旋流器组(2用1备)或 FG-20 |
| 1000 t/d | MQG2736 格子型球磨机 | Φ2700×3600 | 约 20.6 | 400 | FX-350 旋流器组(3用1备)或 FG-24 |
钢球配比和补加怎么落地
初装球一般按四级配比:Φ100mm 占 30%、Φ80mm 占 25%、Φ60mm 占 25%、Φ40mm 占 20%,充填率控制在 40%-45%。之后按"补大球为主"的原则,日常补加 Φ100-120mm 球,球耗大致在 0.8-1.5 kg/t 原矿,一段磨衬板寿命一般 8-14 个月。
这里有个很实用的现场判据:听磨机声音。正常运转应是低沉连续的"咕噜"声;如果变成清脆的金属撞击声,多半是充填率偏低、球径偏小或给矿量偏少,介质直接砸衬板;如果声音闷而弱、电流偏低却不减产,往往是球太多或已经失圆(磨成多边形),失去冲击能力了。
√ 磨矿段三个必须盯的控制参数
- 磨矿浓度:格子型球磨机排矿浓度一般控制在 75%-80%(重量浓度),浓度偏高会糊球、偏低介质包裹不住矿粒
- 分级溢流细度:-200 目(-0.074mm)占 65%-75%,每班至少用浓度壶配合标准筛测两次
- 溢流浓度:控制在 30%-35%,这个浓度直接进入浮选,太高泡沫发黏、太低浮选机液面不好控制
硫化铜矿浮选要排几段几槽?粗选、扫选、精选怎么分配?
直接回答:常规配置是「一粗、二扫、二精」,即一次粗选、两次扫选、两次精选。800 吨/天规模下:粗选用 SF-2.8 浮选机 4 槽,扫选Ⅰ、Ⅱ各 4 槽,精选Ⅰ用 JJF-1.2 三槽、精选Ⅱ用 JJF-1.2 两槽。总有效容积约 40m3,对应粗选作业时间 5-7 分钟、两段扫选合计 10-12 分钟。伴生黄铁矿多时,精选加到三段。
| 作业段 | 推荐机型 × 槽数 | 单槽容积(m3) | 作业时间(min) | 作用 |
|---|---|---|---|---|
| 粗选 | SF-2.8 × 4 | 2.8 | 5-7 | 甩出大部分合格尾矿,同时保证粗精矿产率 |
| 扫选 Ⅰ | SF-2.8 × 4 | 2.8 | 5-6 | 回收粗选尾矿中残余铜,泡沫返回粗选 |
| 扫选 Ⅱ | SF-2.8 × 4 | 2.8 | 5-6 | 把关作业,最终尾矿从这里排出 |
| 精选 Ⅰ | JJF-1.2 × 3 | 1.2 | 4-5 | 抑制黄铁矿和脉石,把品位抬起来 |
| 精选 Ⅱ | JJF-1.2 × 2 | 1.2 | 4-5 | 出最终铜精矿,中矿顺序返回 |
机型选择的逻辑:粗扫选建议用自吸空气的机械搅拌式(SF 或 XJK Ⅱ 型),给矿量大、不用外部鼓风,布置简单;精选段负荷小但要更精细的泡沫层控制,用充气式 JJF 型配罗茨风机,液位和充气量都能单独调。精选段泡沫务必独立收集,不要和中矿混接到粗选,否则等于做了无用功。
还有一个经常被省略的作业:粗精矿再磨。如果铜矿物呈细粒浸染、或精选Ⅱ仍达不到合同品位(比如要求 25% 以上),在精选Ⅰ前加一台小规格球磨机(MQY0918 级别)做粗精矿再磨,把粗精矿磨到 -320 目占 80% 左右,往往比反复加精选段更管用。
石灰、黄药、2号油怎么配?单耗大概是多少?
直接回答:常规硫化铜矿的典型药剂制度是:石灰 1-3 kg/t(在球磨机给矿处加入,把矿浆 pH 提到 8.0-9.0),捕收剂丁基黄药或戊基黄药 40-80 g/t,起泡剂 2 号油 20-40 g/t。伴生金银时用丁铵黑药或 Z-200 组合捕收,效果优于单一黄药。这是参考区间,实际单耗必须靠小型浮选试验和现场调试确定,不建议直接照搬。
| 药剂 | 作用 | 参考单耗 | 加药点 |
|---|---|---|---|
| 石灰(CaO) | 调整剂,抑制黄铁矿 | 1-3 kg/t | 球磨机给矿端 |
| 丁基/戊基黄药 | 捕收剂,主用药 | 40-80 g/t | 搅拌桶 + 扫选Ⅰ |
| 2 号油(松醇油) | 起泡剂 | 20-40 g/t | 粗选搅拌桶 |
| 丁铵黑药 / Z-200 | 辅助捕收剂 | 15-35 g/t | 粗选搅拌桶 |
| 硫化钠(Na2S) | 氧化铜矿的硫化剂 | 按氧化率试验确定 | 调浆桶(分段加) |
| 水玻璃 / 六偏磷酸钠 | 脉石分散与抑制 | 0-500 g/t | 精选段 |
加药设备的配置别马虎。800 吨/天规模下建议配:石灰乳制备系统(消化槽 + 储槽 + 螺杆泵)、黄药和 2 号油各自 500-1000L 搅拌储药槽配隔膜计量泵,每个加药点独立调节。用人工舀药看着省钱,实际用量波动大、指标随之摇摆,一个月多耗的药剂成本足够把自动加药系统补齐。
磨矿细度不达标,回收率会掉多少?跑尾一般出在哪个环节?
直接回答:铜矿物没单体解离就浮不起来。溢流细度从 -200 目 70% 掉到 55%,常见的后果是尾矿品位从 0.06%-0.08% 抬到 0.12%-0.18%,回收率损失可达 5-12 个百分点,具体幅度取决于嵌布粒度。跑尾原因按出现频率排序:磨矿细度不足 → 药剂用量与 pH 失控 → 浮选机液位/充气失调 → 矿石性质变化没跟上。
| 异常现象 | 优先排查点 | 处理方向 |
|---|---|---|
| 尾矿品位升高 | 先测分级溢流细度,再看 pH 和黄药量 | 提细度到工艺要求;校 pH 至 8.5 左右 |
| 精矿品位不够 | 精选段 pH、石灰量、泡沫刮出量 | 精选补加石灰;减少中矿返回量;增设再磨 |
| 泡沫虚、发飘、易破 | 2 号油不足或矿浆浓度偏低 | 补加起泡剂;提高分级溢流浓度至 32% 上下 |
| 泡沫发黏、跑槽 | 药剂过量、矿泥多、浓度偏高 | 降黄药用量;加分散剂;增加脱泥作业 |
| 浮选机液面剧烈波动 | 给矿量不稳、返砂冲击、闸门调节失控 | 稳定给矿;增设缓冲箱;改用液位自动控制 |
| 磨机产能突然下降 | 钢球充填率、衬板状态、矿石硬度变化 | 补加钢球;检测充填率;重新校核可磨度 |
日常管理上,建议把「每班两次磨矿细度测定 + 尾矿快速化验」写进交接班制度。铜选厂的亏损往往是渐进式的:细度今天掉 2 个点,尾矿品位升 0.01%,一个月累积下来就是可观的金属损失,而这种变化靠肉眼站在浮选机前是看不出来的。
铜精矿和尾矿的脱水设备怎么配?规格怎么估?
直接回答:精矿产率低是铜选厂的特点——原矿品位 0.6%-0.8%、回收率约 88%、精矿品位 20% 左右时,产率只有 2.6%-3.5%,也就是 800 吨/天原矿只出 21-28 吨/天精矿。所以精矿侧配 φ6m 中心传动浓密机 + 一台 6-12m2 陶瓷过滤机(或 20-30m2 厢式压滤机)足够,滤饼水分降到 8%-14%。尾矿侧才是水处理的重点:φ15-18m 尾矿浓密机加回水系统,直接决定全厂新水消耗和雨季运行安全。
| 作业 | 推荐配置(800t/d) | 关键指标 | 功率参考(kW) |
|---|---|---|---|
| 精矿浓缩 | NZ-6 中心传动浓密机 | 底流浓度 55%-65% | 3 |
| 精矿过滤 | 6-12m2 陶瓷过滤机 或 20-30m2 厢式压滤机 | 滤饼水分 8%-14% | 主机 5.5 + 泵站 11 |
| 尾矿浓缩 | NZ-15 / NZ-18 周边传动浓密机 | 底流浓度 40%-50% | 7.5 |
| 回水泵站 | 渣浆泵 1用1备 + 回水池 | 回水率 70%-85% | 2×22 |
顺便算一笔水账,这一项经常被低估。800 吨/天选厂尾矿量约 780 吨/天,若直接按 25% 浓度输送,总浆量约 3120 吨/天,其中水约 2340 吨/天;上了尾矿浓密机后底流提到 45% 浓度,随尾矿带走的水降到约 950 吨/天,回水量明显增加。北方缺水地区或环保要求紧的矿区,这笔账尤其要算在前面。
一条日产800吨的线,设备清单、装机功率和电耗是多少?
直接回答:按 800 吨/天(破碎段两班 14 小时折合 57 吨/小时、磨浮段 24 小时折合 33 吨/小时)配置,主要设备约 20 台套,总装机功率约 1100-1200kW,按需用系数 0.65-0.75 测算实际运行负荷约 750-850kW,折合吨矿综合电耗 22-30 kWh/t。设备投资大致在 600 万-1100 万元区间,含土建、安装、电控的总投资通常在 1200 万-2000 万元,具体以实际询价为准。
| 序号 | 设备名称 | 规格型号 | 数量 | 单机功率(kW) |
|---|---|---|---|---|
| 1 | 振动给料机 | ZSW380×96 | 1 | 11 |
| 2 | 颚式破碎机 | PE-600×900 | 1 | 75 |
| 3 | 单缸液压圆锥破(中碎) | HST160 | 1 | 160 |
| 4 | 多缸液压圆锥破(细碎) | HPT200 | 1 | 160 |
| 5 | 圆振动筛 | 2YA2160(筛孔 15mm) | 1 | 18.5 |
| 6 | 皮带输送机 | B650/B800,合计约 120m | 5 | 合计约 45 |
| 7 | 粉矿仓 + 摆式给料机 | 有效容积按 ≥8h 配置,带破拱装置 | 1 套 | 3 |
| 8 | 格子型球磨机 | MQG2436(Φ2400×3600) | 1 | 320(另配慢驱 15) |
| 9 | 水力旋流器组 | FX-350(2用1备) | 3 | — |
| 10 | 渣浆泵(旋流器给矿) | 耐磨渣浆泵,1用1备 | 2 | 30×2 |
| 11 | SF 型浮选机(粗选) | SF-2.8 | 4 槽 | 11×4 |
| 12 | SF 型浮选机(扫选Ⅰ/Ⅱ) | SF-2.8 | 8 槽 | 11×8 |
| 13 | JJF 型浮选机(精选Ⅰ/Ⅱ) | JJF-1.2 | 5 槽 | 5.5×5 |
| 14 | 罗茨鼓风机(精选充气) | 风量按 0.8-1.2 m3/(m2·min) 校核 | 1用1备 | 30×2 |
| 15 | 药剂制备与加药系统 | 石灰乳系统 + 4 套隔膜计量泵 | 1 套 | 约 8 |
| 16 | 精矿浓密机 | NZ-6 | 1 | 3 |
| 17 | 精矿过滤机 | 陶瓷过滤机 8m2 或 厢式压滤机 25m2 | 1 | 约 17(含泵站) |
| 18 | 尾矿浓密机 | NZ-15 | 1 | 7.5 |
| 19 | 尾矿输送泵 + 回水泵 | 渣浆泵,各 1用1备 | 4 | 合计约 66 |
| 20 | 破碎段除尘系统 | 脉冲袋式除尘器 + 密闭罩 | 1 套 | 约 22 |
各段电耗占比参考
| 作业段 | 单位电耗(kWh/t) | 占全厂比例 | 降耗着眼点 |
|---|---|---|---|
| 破碎筛分 | 2-4 | 约 12%-16% | 降低入磨粒度、避免过粉碎重复循环 |
| 磨矿分级 | 12-18 | 约 55%-65% | 充填率与钢球配比、溢流细度适度控制 |
| 浮选 | 2-4 | 约 10%-14% | 避免不必要的高浓度搅拌和多段返回 |
| 脱水与辅助 | 3-5 | 约 12%-18% | 提高回水率、缩短尾矿输送距离 |
工期方面给个大致参考:主机制造周期 35-60 天,钢结构与非标件同步制作,现场安装与单机调试 45-90 天,加上联动试车和指标调优,从签合同到出合格精矿一般 4-6 个月。指标调优留出时间很重要——新线前三个月跑出来的回收率通常比设计值低几个百分点。
安装调试阶段最容易出问题的是哪几个环节?
直接回答:出现频率高的有五处:粉矿仓起拱堵料、皮带机倾角过大倒料、球磨机基础二次灌浆不到位导致振动、浮选机中矿返回泵扬程不够造成流程打转、以及缺少给矿计量和取样点导致调不出真实指标。这五处都不是主机质量问题,但占了新线调试返工量的一大半。
| 环节 | 典型表现 | 预防与处理 |
|---|---|---|
| 粉矿仓 | 湿矿起拱、下料断断续续 | 加破拱装置(空气炮/振动器),仓壁做光滑内衬,控制入仓水分 |
| 皮带输送 | 大倾角段倒料、跑偏撒料 | 倾角控制在 16°以内,必要时改花纹带;设调心托辊组 |
| 球磨机基础 | 空载振动超标、地脚螺栓松动 | 按图施工二次灌浆,养护期满后再负荷试车;预留检修吊装空间 |
| 浮选中矿返回 | 返回不畅、泡沫溢出槽体 | 核算扬程与管径,泡沫泵优先;设泡沫槽缓冲 |
| 计量取样 | 产量靠估、指标无法复算 | 给矿皮带装电子皮带秤,磨排、溢流、尾矿设固定取样点 |
还有一点容易被遗漏:检修空间。球磨机换衬板需要抽出筒体端部、吊装整套衬板,很多现场因为前期布置太紧凑,每次换衬板都要拆旁边的管道和平台,检修时间从 5 天拖到 10 天。布置阶段把"人行通道 + 吊装空间 + 备件堆放区"一次性留足,比后期改造便宜得多。