金矿项目上设备,最怕两件事。头一件:小试的回收率做到 92%,现场投产后只有 84%,账怎么算都对不上。第二件:破碎、磨矿、浮选分批从不同厂家采购,磨矿细度达不到 -0.074mm 的要求,浮选全线跟着跑偏,最后谁也说不清责任在谁。
这两件事很少是设备本身的问题,根子大多在流程是怎么定出来的——矿样有没有代表性,试验做没做到闭路,磨矿和浮选的衔接参数有没有锁死。浮选是选矿里对"前后工序匹配"要求很高的环节,前面的破碎磨矿差一点,后面的药剂加再多也补不回来。
【痛点】金矿浮选项目上马时高频踩的坑
- 只取高品位矿样送试验,指标虚高,投产后回收率掉 5-8 个百分点
- 磨矿细度按"经验值"定,没做单体解离度测定,尾矿品位长期偏高
- 浮选机槽数按"差不多"配,浮选时间不足,粗选扫选抢矿浆
- 药剂配方直接照抄相邻矿区,水质和难免离子一变,选择性全乱
- 精矿脱水没配够,滤饼含水 25% 以上,运输和冶炼扣款严重
- 设备多家拼单,出了指标问题互相推责任,整改周期拖到半年以上
哪些类型的金矿适合走浮选工艺?
直接回答:金与硫化物(黄铁矿、毒砂、黄铜矿)共生紧密的矿石优先浮选,浮选回收率通常在 85%-93%;含粗粒游离金的石英脉矿要先上重选再浮选,避免粗粒金在浮选槽里沉底;碳质金矿和强氧化矿浮选效果有限,需要配预氧化或改走全泥氰化路线。能不能浮选,先看金的载体矿物是什么。
很多业主一上来就问"浮选机多少钱一台",其实更该先问的是"我的矿石该不该浮选"。金的赋存状态决定了工艺走向:金以微细粒包裹在黄铁矿里,磨到 -0.074mm 也不解离,浮选把载体矿物富集起来就行了;金以 0.1mm 以上的游离颗粒存在,浮选反而容易跑掉,重选的回收效率更高也更便宜。
| 矿石类型 | 金的赋存特点 | 推荐工艺流程 | 浮选段回收率参考 | 工艺提示 |
|---|---|---|---|---|
| 石英脉硫化型 | 细粒金包裹于黄铁矿 | 浮选 + 精矿氰化 | 88%-93% | 磨矿细度是关键 |
| 石英脉含粗粒金 | 部分金粒度大于 0.1mm | 重选(跳汰/摇床)+ 浮选 | 90%-95%(联合) | 重选放在磨矿回路内 |
| 多金属伴生型 | 金伴生于铜铅锌硫化矿 | 优先浮选 / 混合浮选再分离 | 70%-85%(计入载体精矿) | 金随主金属精矿计价 |
| 蚀变岩微细粒型 | 金呈次显微状分散 | 浮选 + 精矿焙烧/加压氧化,或全泥氰化 | 75%-88% | 需做氰化对比试验 |
| 碳质金矿 | 有机碳吸附已溶金 | 浮选受限,需抑碳或预氧化 | 60%-75% | 务必提前做劫金试验 |
| 强氧化矿 | 硫化物流失、褐铁矿化 | 重选 + 堆浸 / 搅拌氰化 | 不建议单一浮选 | 需测定氧化率 |
判断依据:送样时务必做金的物相分析和载体矿物查定(单体解离度测定 + 扫描电镜查定)。如果金的裸露率超过 60%、且粒度多在 0.074mm 以上,单一浮选就要慎重,重选或重浮联合的方案往往更划算。
矿样试验要做到什么程度,才敢定流程?
直接回答:设备选型前,试验至少要走到全流程闭路试验这一步,报告里必须给出磨矿细度、药剂制度、浮选时间、中矿返回方式以及精尾矿品位平衡数据。只做探索性小试就下单采购,是后期指标纠纷的主要来源。日处理 1000 吨以上的项目,建议补做半工业连续试验。
试验要解决的问题其实就四个:这个矿能不能选、选到多细才解离、用什么药、选多久。这四个问题不落地,后面所有的设备参数都是拍脑袋。
| 试验阶段 | 矿样需求量 | 参考周期 | 能确定什么 |
|---|---|---|---|
| 岩矿鉴定与物相分析 | 5-10 kg | 10-15 天 | 矿物组成、金的赋存状态、氧化率 |
| 探索性试验 | 20-50 kg | 15-25 天 | 可选性判断、流程方向(浮选/重选/氰化) |
| 条件试验 | 100-200 kg | 30-45 天 | 磨矿细度、pH、药品种类与适宜用量 |
| 全流程闭路试验 | 300-600 kg | 20-30 天 | 中矿返回影响、最终精尾矿指标平衡 |
| 半工业连续试验 | 10-50 t | 45-90 天 | 工业放大系数、设备选型的最终依据 |
取样这一步做错,后面全白做
现场经常碰到的情况是:业主挑了几块品位高的矿石寄过来,试验做出来的回收率漂亮,厂建起来才发现对不上。取样有几个硬要求,缺一条报告的参考价值就打折。
| 取样要点 | 推荐做法 | 常见错误 |
|---|---|---|
| 样品分布 | 按矿体走向、中段、品位分段取样 | 只在富矿段捡样 |
| 取样方法 | 刻槽法/全巷法,样槽规格统一 | 地表拣块、爆堆随手捡 |
| 配矿比例 | 按开采设计的矿量比例配样,含围岩混入率 | 全部取净矿石,不计废石混入 |
| 样品粒度与保存 | 破碎至 -12mm 缩分,密封避光、避免长期氧化 | 露天堆放半年,硫化矿表面氧化后送检 |
破碎磨矿段怎么配,才不会拖浮选的后腿?
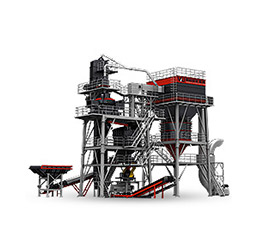
直接回答:破碎采用三段一闭路(颚破粗碎 + 圆锥破中碎 + 圆锥破/短头细碎 + 圆振动筛闭路),把入磨粒度控制在 ≤12mm;磨矿采用球磨机与水力旋流器(或螺旋分级机)闭路,把入浮细度控制在 -0.074mm 占 65%-85%(具体取试验定值)。入磨粒度每降低 1mm,磨机处理量一般有可见提升,这也是破碎段值得投入的原因。
磨矿是整条金矿浮选线的能耗大头,也是浮选指标的关键关口。磨粗了,金和载体矿物没解离,尾矿品位必然偏高;磨过了,产生大量次生矿泥,罩盖在矿物表面,选择性变差、药剂消耗上升。这个度只能靠试验定,不能靠经验拍。
粗碎:原矿 500-800mm 降至 120-150mm
颚式破碎机(PE / PEW 系列)+ 振动给料机,原矿仓下设格筛预先筛分,减少颚破无用功。
中细碎:降至 10-25mm,与筛分构成闭路
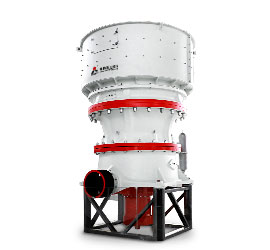
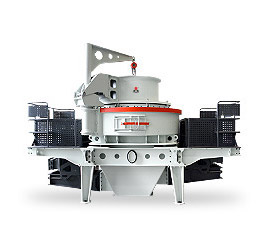
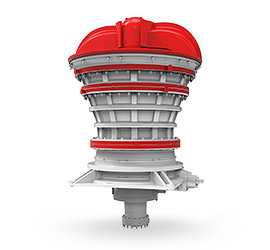
多缸液压圆锥破(HPT / HST 系列)做中碎,短头型圆锥破做细碎;圆振动筛控制返回量,闭路循环负荷一般 100%-250%。石英脉硬度高,衬板选高锰钢或合金材质并关注更换周期。
磨矿分级:磨至 -0.074mm 占 65%-85%
湿式溢流型球磨机(MQY 系列)+ 水力旋流器组闭路;含粗粒金时在回路内加跳汰机或离心选矿机"拿粗"。粉矿仓下设定量给料机+皮带秤,给矿量稳定是浮选稳定的前提。
调浆加药:搅拌槽缓冲 + 自动加药
搅拌槽(XB 系列)保证药剂与矿浆接触时间 3-8 分钟;加药点分粗选、扫选、精选分段设置,配计量泵或自动加药机,避免人工倒药造成的波动。
浮选:粗选 — 扫选 — 精选三段
粗选 4-6 槽(10-15 分钟),扫选 6-8 槽(10-15 分钟),精选 2-3 次共 4-6 槽(6-10 分钟);中矿按试验结论返回粗选或磨机。
按日处理量对照的破碎磨矿配置(石英脉型金矿,参考值)
| 日处理量 | 粗碎 | 中细碎 | 筛分 | 磨矿 | 分级 | 浮选机参考配置 |
|---|---|---|---|---|---|---|
| 300 t/d | PE-600×900 | HPT200 / PYB1200 | 2YKZ1848 | MQY1830×3600(130kW) | FX-250 旋流器组 | SF-4 / XCF-4,共 22-26 槽 |
| 500 t/d | PE-750×1060 | HPT300 | 2YKZ2160 | MQY2136(210kW) | FX-350 旋流器组 | XCF-8 / KYF-8,共 26-30 槽 |
| 1000 t/d | PE-900×1200 | HPT300 × 2 | 2YKZ2460 | MQY2736(400kW) | FX-500 旋流器组 | XCF-16 / KYF-16,共 28-32 槽 |
| 1500-2000 t/d | PE-1000×1200 | HPT400 / HPT500 | 3YKZ2460 | MQY3245(630kW)× 2 | FX-660 旋流器组 | KYF-38 / KYF-50,共 32-36 槽 |
湿式溢流型球磨机常用规格
| 型号 | 筒体直径×长度(mm) | 筒体转速(r/min) | 装球量(t) | 电机功率(kW) | 处理量(t/h) |
|---|---|---|---|---|---|
| MQY1830×3600 | 1830×3600 | 25.4 | 11 | 130 | 4-15 |
| MQY2130×3600 | 2100×3600 | 23.7 | 17 | 210 | 6.5-30 |
| MQY2736 | 2700×3600 | 20.5 | 33 | 400 | 12-90 |
| MQY3245 | 3200×4500 | 18.5 | 55 | 630 | 25-160 |
选型提示:表中处理量按中等硬度矿石(普氏硬度 f=10-14)估算。石英脉金矿 SiO2 含量高、磨蚀性强,实际处理量会取区间中下值,选型时留出 10%-15% 余量更稳妥;具体以矿样试验的功指数测定结果核算为准。
浮选机该选自吸气式还是充气机械搅拌式?
直接回答:日处理 500 吨以下、单槽容积 ≤10m3 的项目选自吸气式(SF、XJK、JJF、BF),结构简单、投资省、操作门槛低;日处理 1000 吨以上、单槽 ≥16m3 优先充气机械搅拌式(XCF/KYF 组合),充气量连续可调、单位容积电耗更低,大型化后运维成本优势明显。中间规模(500-1000 t/d)两种都能用,按投资预算和自动化程度定。
两种机型的差别不只是"有没有风机"。自吸气式靠叶轮旋转产生负压把空气吸进来,充气量和叶轮转速、浸没深度绑在一起,想单独调风量几乎做不到;充气机械搅拌式由外部鼓风机供气,风量和液位可以独立调节,泡沫层厚度控制精度高很多。金矿浮选粗扫选段对气量的敏感度不高,但精选段要兼顾品位和回收率,能调气量就很关键。
| 对比项 | 自吸气式(SF / XJK / JJF / BF) | 充气机械搅拌式(XCF / KYF) |
|---|---|---|
| 单槽容积范围 | 0.37-20 m3 | 4-130 m3 |
| 供气方式 | 叶轮自吸,无需鼓风机 | 外部鼓风机 + 风管阀门,需配风机房 |
| 充气量调节 | 靠转速与浸没深度,可调范围窄 | 0.2-1.5 m3/(m2·min) 连续可调 |
| 单位容积电耗 | 相对较高 | 低约 15%-25% |
| 适合规模 | ≤500 t/d,或小型技改项目 | 500-20000 t/d |
| 易损件 | 叶轮、定子、盖板、皮带轮 | 叶轮、定子、空气分配器 |
| 自动化适配 | 以手动闸门为主 | 易接入液位、风量自动控制系统 |
XCF / KYF 充气机械搅拌式浮选机常用规格
| 型号 | 有效容积(m3) | 处理能力(m3/min) | 叶轮直径(mm) | 叶轮转速(r/min) | 搅拌功率(kW) | 刮板功率(kW) |
|---|---|---|---|---|---|---|
| XCF-4 | 4 | 0.5-2 | 400 | 306 | 11 | 1.1 |
| XCF-8 | 8 | 1-4 | 550 | 233 | 22 | 1.5 |
| XCF-16 | 16 | 2-8 | 740 | 180 | 37 | 3 |
| KYF-24 | 24 | 4-12 | 800 | 157 | 45 | 3 |
| KYF-38 | 38 | 6-19 | 900 | 141 | 55 | 4 |
| KYF-50 | 50 | 8-25 | 1030 | 128 | 75 | 4 |
| KYF-70 | 70 | 12-38 | 1150 | 110 | 90 | 5.5 |
| KYF-130 | 130 | 20-70 | 1400 | 95 | 132 | 7.5 |
组合逻辑:KYF 是直流槽,自身没有吸浆能力,矿浆靠槽间液位差自流;XCF 带叶轮吸浆机构,能把矿浆从低处提升进来。所以每个作业段的首槽必须配 XCF(承担给矿和中矿返回),后续串联 KYF 直流槽。比如"1 台 XCF-16 + 5 台 KYF-16"就是一组常见的粗选配置。
浮选机槽数怎么算?
核心公式是:所需有效容积 = 矿浆体积流量 × 浮选时间 ÷ 容积利用系数。容积利用系数一般取 0.65-0.75(气泡占据空间、泡沫层厚度都会占用有效容积)。
举个 1000 t/d 项目的粗选段算法:处理量 41.7 t/h,浮选浓度 33%(液固质量比约 2.03),矿石密度按 2.7 t/m3 计,矿浆体积流量约 41.7 × (1/2.7 + 2.03) ≈ 100 m3/h;粗选时间取 12 分钟,容积利用系数取 0.70,则所需总容积 = 100 × 12 ÷ 60 ÷ 0.70 ≈ 28.6 m3。选 XCF-8 / KYF-8(8m3/槽),需要 4-5 槽;取 5 槽留出余量。
同一个算法套到扫选(15 分钟)和精选(8 分钟)上,就能得出全线的槽数。算完别忘了核对总浮选时间是否在 25-45 分钟这个区间——低于 25 分钟回收率多半上不去,超过 45 分钟说明槽数配多了,投资浪费。
药剂制度为什么不能照搬别人的配方?
直接回答:浮选药剂的效果受矿物组成、磨矿细度、水质硬度、矿浆温度、难免离子(Cu2+、Fe3+、S2-)多重影响。药品种类和大致配比在试验阶段定死,具体用量在现场调试阶段逐槽校准,调试完形成的"药剂制度卡"才是生产用的标准。同一矿带相邻两个矿区,黄药用量差一倍是很常见的事。
| 药剂类别 | 常用品种 | 参考用量(g/t 原矿) | 主要作用 | 加药点 |
|---|---|---|---|---|
| pH 调整剂 | 石灰、碳酸钠(Na2CO3) | 石灰 1000-3000 | 调 pH 至 8.5-11,高碱时抑制黄铁矿 | 球磨机给矿端 |
| 分散剂 / 抑制剂 | 水玻璃、CMC、六偏磷酸钠 | 水玻璃 500-1500 | 分散矿泥、抑制硅酸盐脉石 | 搅拌槽 |
| 活化剂 | 硫酸铜(CuSO4) | 100-400 | 活化被抑制的硫化矿物表面 | 搅拌槽 / 粗选首槽 |
| 捕收剂 | 丁基黄药、戊基黄药、丁铵黑药、Z-200 | 50-200 | 提高金载体矿物表面疏水性 | 搅拌槽 + 扫选补加 |
| 起泡剂 | 2 号油、MIBC | 20-60 | 形成稳定、强度适中的泡沫层 | 粗选首槽 + 扫选 |
调试阶段的药剂调整顺序
药剂调整讲究"一次只动一个变量",同时改两个以上就没法判断是哪个起了作用。推荐顺序:
- 先定 pH:石灰用量先固定,pH 稳定在试验定值 ±0.3 以内,再动其他药剂
- 再调捕收剂:从试验值的 80% 起步,每次递增 10%-15%,观察尾矿品位变化拐点
- 后调起泡剂:泡沫层厚度控制在 150-300mm,能稳定刮出且不跑槽即为合适
- 最后微调活化剂与抑制剂:精矿品位不达标时调抑制剂,回收率不达标时查活化和扫选补药
- 每次调整后稳定运行 4-8 小时再取样,短于 2 小时的取样数据参考价值有限
有个细节容易被忽略:北方的项目冬季水温降到 10℃ 以下时,浮选速度会明显下降,泡沫变脆。这时候要么延长浮选时间(提液位、降处理量),要么适当提高捕收剂用量,同时留意回水系统保温。这不是设备问题,是药剂动力学的事,提前在调试方案里写清楚,冬天就不用临时抓瞎。
精矿脱水和尾矿处理怎么配才算完整?
直接回答:金浮选精矿脱水走高效浓密机 + 陶瓷过滤机两级,滤饼含水控制在 12%-18%;预算有限或精矿量小时可用厢式压滤机替代(含水 15%-22%)。尾矿端做浓密 + 脱水筛干排或浓密后泵送至尾矿库,回水率控制在 70%-85%,多余的水要排出系统,否则残余药剂累积会反过来破坏浮选选择性。
| 环节 | 推荐设备 | 常用规格 | 关键指标 |
|---|---|---|---|
| 精矿浓缩 | 高效浓密机 / 深锥浓密机 | 直径 9-24 m | 底流浓度 45%-55% |
| 精矿过滤 | 陶瓷过滤机 | 过滤面积 20-120 m2 | 滤饼含水 12%-18% |
| 精矿过滤(备选) | 厢式隔膜压滤机 | 过滤面积 200-800 m2 | 滤饼含水 15%-22% |
| 尾矿浓缩 | 高效浓密机 / 深锥浓密机 | 直径 12-45 m | 底流浓度 45%-60% |
| 尾矿干排 | 旋流器组 + 高频脱水筛(或压滤) | 按尾矿量配置 | 渣含水 15%-20%,可堆存 |
| 矿浆输送 | 渣浆泵、衬胶泵 | 按扬程流量选型 | 过流件选耐磨材质 |
| 药剂供给 | 自动加药机 + 计量泵 | 按加药点数配置 | 计量误差 ≤±3% |
精矿含水这个指标看着不起眼,实际影响的是真金白银。滤饼含水从 18% 涨到 25%,一车精矿里多了近 10% 的水,运输费按吨算,冶炼厂还要扣水扣杂。反过来,把脱水段配好,多出来的投资通常一年左右就能从运费和冶炼扣款里省回来。
容易漏掉的一项:回水系统的水平衡计算。浮选回水里残留的黄药、起泡剂和难免离子会循环累积,短期内回用率越高越省钱,累积到一定程度药剂制度就失效了,表现为"同样的药量指标却在慢慢变差"。设计阶段就要确定回水比例和外排水量,并预留清水补给管路。
现场调试要多久,一般卡在哪些环节?
直接回答:从清水联动试车到指标考核达标,常规金矿浮选项目 30-60 天;矿石性质复杂、含泥量高或原矿品位波动大的项目 60-90 天。调试最常见的三个卡点是:磨矿细度不达标、充气量沿槽分配不均、中矿返回量失控。这三个问题占了调试延期原因的绝大部分。
| 控制参数 | 试验基准值 | 现场允许波动 | 偏离后的后果 |
|---|---|---|---|
| 磨矿细度 -0.074mm 占比 | 65%-85%(按试验定值) | ±3 个百分点 | 偏粗尾矿跑高,偏细过磨泥化 |
| 粗选矿浆浓度 | 30%-35% | ±2 个百分点 | 偏高精矿品位降,偏低回收率降 |
| 矿浆 pH | 8.5-11(按试验定值) | ±0.3 | 选择性漂移,药剂失效 |
| 充气量 | 0.6-1.2 m3/(m2·min) | ±15% | 偏大气泡虚、偏小刮不出 |
| 总浮选时间 | 25-45 min | ±10% | 不足回收率降,过长投资浪费 |
| 泡沫层厚度 | 150-300 mm | ±30 mm | 影响精矿品位与回收率的平衡点 |
| 中矿返回量 | 按闭路试验结论 | ≤设计值 +20% | 返回量失控导致粗选浓度崩塌 |
调试期指标异常的排查思路
| 异常现象 | 优先排查 |
|---|---|
| 尾矿品位持续偏高 | 磨矿细度是否达标 → 扫选段捕收剂是否补加 → 浮选时间是否足够 → 原矿性质是否变化 |
| 精矿品位上不去 | 精选次数是否够 → 抑制剂用量 → 泡沫层厚度是否过厚 → 精选浓度是否偏高 |
| 跑槽、泡沫过黏不破 | 起泡剂过量 → 矿泥含量是否升高 → 回水中起泡剂累积 |
| 泡沫发虚、刮不出东西 | 充气量是否不足 → 捕收剂用量 → 叶轮磨损/转速偏差 → 液位过低 |
| 指标昼夜波动大 | 给矿量是否稳定(皮带秤校验) → 配矿是否均匀 → 加药泵是否堵塞/气阻 → 原矿品位波动 |
| 运行一段时间后指标缓慢下滑 | 回水药剂累积 → 叶轮与定子间隙磨损变大 → 石灰结垢堵塞管路 → 药剂批次变化 |
指标考核这件事要提前写进合同,别等到调试完了再商量。通常做法是:连续稳定运行 72 小时,原矿、精矿、尾矿每 2 小时取样一次,累计样品做金属平衡计算。理论回收率与实际回收率的偏差控制在 ±2% 以内,同时满足设计处理量、精矿品位、尾矿品位三项指标,才算达产达标。取样方法、化验单位、计算方法这三件事,建议在调试开始前就在技术协议里定清楚。
"一站式交付"到底包含什么,值不值这个钱?
直接回答:一站式交付的核心价值不是"打包便宜",而是责任主体单一——试验结论、设备选型、安装精度、调试指标由同一家单位对结果负责。分头采购时常见的"磨矿说浮选的问题、浮选说磨矿的问题",在这种模式下不会出现。完整的链条包含 8 个阶段,从矿样进实验室一直管到质保期满。
| 阶段 | 主要工作 | 参考周期 | 交付成果 |
|---|---|---|---|
| 1 矿样评估 | 岩矿鉴定、金的物相分析、可选性判断 | 15-25 天 | 岩矿鉴定报告、工艺方向建议 |
| 2 选矿试验 | 条件试验、全流程闭路试验 | 45-90 天 | 试验报告、推荐流程、药剂制度 |
| 3 方案设计 | 工艺流程计算、设备选型、车间布置 | 20-30 天 | 工艺流程图、设备清单、布置图、投资概算 |
| 4 设备制造 | 成套设备生产、出厂检验与试运转 | 60-120 天 | 合格证、探伤报告、空运转记录 |
| 5 发货安装 | 基础图交付、现场安装指导、单机试车 | 45-90 天 | 安装验收记录、单机试车记录 |
| 6 调试达产 | 清水联动、负荷试车、药剂校准 | 30-90 天 | 调试日志、72 小时考核报告 |
| 7 人员培训 | 操作、加药、点检、常见故障处理 | 随调试同步 | 操作规程、点检表、培训记录 |
| 8 质保与备件 | 质保期内响应、易损件供应、定期回访 | 12 个月 | 备件清单、质保承诺书 |
按这套节奏走下来,一个日处理 1000 吨的金矿浮选项目,从矿样寄出到达产达标,整体周期通常在 8-14 个月。其中试验和设计阶段占的时间不到四分之一,但对最终指标的影响超过一半——前期把矿样取准、把试验做透,后面调试少走很多弯路。
签约前建议向供应商要的 5 份材料
- 带原矿品位与精尾矿平衡的全流程闭路试验报告,而不是只有一张"回收率 92%"的结论页
- 磨矿细度与单体解离度测定数据,这是磨机选型的直接依据
- 浮选机槽数计算书,含矿浆流量、浮选时间、容积利用系数的取值过程
- 水平衡与药剂消耗清单,据此核算吨矿运行成本,别只看设备报价
- 指标考核条款:处理量、精矿品位、尾矿品位、回收率四项及对应的取样化验方法
金矿浮选不是买几台浮选机那么简单,它是一条对匹配度要求很高的链条:破碎磨矿的粒度决定了解离程度,浮选机的槽数和充气决定了回收上限,药剂制度决定了选择性,脱水尾矿决定了能不能长期稳定运转。任何一段单独看都很普通,串起来才是能赚钱的生产线。
寄矿样,出试验报告与生产线方案
提供矿石性质鉴定、选矿试验、流程设计、设备成套、安装调试一站式服务,工艺工程师可协助取样方案制定
咨询热线:155-3808-7625 | 24小时在线客服