联系电话 0371-67999188
联系电话 0371-67999188
尾矿制砂需要哪些设备?本文围绕原料检测、脱水除泥、破碎整形、筛分回料、细砂回收和水处理,介绍时产100吨尾矿资源化项目的典型配置逻辑。
直接回答:时产100吨尾矿制砂不能直接套用普通石料线。应先确认尾矿粒度、含水率、含泥量、矿物组成及目标用途,再选择“脱水分级 + 破碎整形 + 筛分回料”或“浓缩脱水 + 细砂回收 + 分级制砂”的工艺组合。实际配置需以原料检测、场地条件和成品应用要求为准。
直接回答:先做原料取样和检测,重点核对粒度组成、含水率、含泥量、硬度、杂质以及目标用途所需的质量指标,再确定是否需要破碎、洗选、脱水或分级。
尾矿来源不同,物料状态差异较大:有的以细粒为主,重点在于浓缩、脱水和细砂回收;有的含有较多粗颗粒或夹杂废石,则需要增加破碎和整形环节。设计前还应确认尾矿库取料方式、运输距离、堆存时间和场地高差。对于拟进入建材或工程应用的成品,应按目标应用场景的相关要求进行检测和评估。
直接回答:对含粗颗粒或需整形的尾矿,可采用预处理、破碎、筛分、制砂和回收的闭路流程;对细粒尾矿占比较高的原料,应优先评估浓缩、脱水、分级和细砂回收方案。
尾矿取料 → 给料预处理 → 脱水/除泥 → 破碎整形(按需) → 筛分分级 → 制砂回路(按需) → 细砂回收 → 成品堆存
该流程中的“按需”环节很关键。若原料粒径已经较小,不宜为了追求设备齐全而强行增加粗碎;若尾矿含水率高,则应先解决脱水和输送问题,再谈稳定制砂。筛分后的超粒径颗粒返回破碎或整形段,合格粒径进入成品系统,可使成品规格更易控制。
直接回答:粗颗粒比例高时增加破碎整形模块,细粒和高含水原料则把浓缩、脱水、分级与细砂回收放在前面;设备取舍应服务于原料状态,而不是固定套用某一种生产线。
| 原料特征 | 建议关注的设备模块 | 配置要点 |
|---|---|---|
| 粗颗粒和废石比例较高 | 给料机、破碎机、振动筛、制砂整形机 | 按最大进料粒度和磨蚀性核定破碎段规格 |
| 细粒尾矿比例较高 | 浓缩、脱水筛、细砂回收、分级筛 | 优先减少细颗粒流失并稳定含水率 |
| 含水率偏高或黏性较大 | 脱水、输送防粘、洗选回水系统 | 避免湿料堵仓、糊筛和输送带打滑 |
| 成品对洁净度要求较高 | 洗砂、脱水、细砂回收、泥水处理 | 同步评估水源、沉淀、压滤和回用条件 |
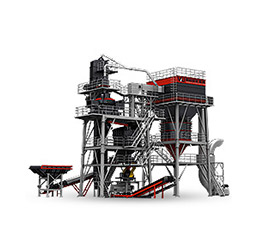
直接回答:一套典型配置由给料预处理、脱水除泥、破碎整形、筛分分级、细砂回收、输送和环保配套组成,其中破碎和制砂设备应根据原料粒度决定是否配置。
对于需要破碎整形的原料,可由颚式破碎机或其他适配粗碎设备承担大块物料处理,再配置中细碎和制砂整形设备;对细料为主的尾矿,重点设备通常转向脱水筛、旋流分级、细砂回收和成品分级。所有配置均应预留检修空间,并根据现场电力、供水和运输条件确定设备布置。
| 设备环节 | 主要作用 | 是否按需配置 |
|---|---|---|
| 给料和预处理 | 稳定取料、均匀给料、分离明显杂物 | 基础配置 |
| 浓缩和脱水 | 降低含水率,改善后续筛分和输送条件 | 高含水或细粒原料重点配置 |
| 破碎和整形 | 处理粗颗粒并改善成品粒形 | 粗颗粒比例高时配置 |
| 筛分和分级 | 控制成品粒径和返料循环 | 基础配置 |
| 细砂回收和泥水处理 | 回收细颗粒,处理洗选产生的泥浆水 | 湿法工艺或细料回收需求时配置 |
直接回答:以检查筛分为核心,将符合目标粒径的物料分出,超粒径返回破碎或整形段;细颗粒比例和含粉量则通过分级、洗选或选粉方式结合成品用途进行调整。
时产100吨只是处理规模,不能直接等同于某一种固定成品比例。成品可按需求规划为0-5mm机制砂及不同粒径的再生骨料。生产过程中,应以筛分效率、返料量和成品检测结果为依据调整筛网、给料量和相关设备参数,避免只追求产量而忽略级配稳定性。
| 项目 | 参考内容 | 设计说明 |
|---|---|---|
| 设计处理量 | 时产约100吨 | 应结合尾矿状态和成品比例进行复核 |
| 成品规划 | 0-5mm及其他可分级规格 | 需与实际应用要求相匹配 |
| 工艺重点 | 脱水、分级、回收、闭路筛分 | 不同尾矿的重点设备不同 |
| 质量控制 | 粒度、级配、含泥量、含粉量 | 以目标产品的检测和验收要求为准 |
直接回答:湿法项目应把生产线、沉淀浓缩、脱水压滤和清水回用作为一个整体规划,避免只配置主机而忽略泥浆水和细颗粒去向。
场地布置时,应明确尾矿取料路线、原料缓冲区、主机检修通道、成品装车区和泥水处理区的位置。转运点可结合密闭、收尘或喷雾措施减少扬尘;洗选废水则应根据现场条件设置沉淀、浓缩、压滤和回用环节。尾矿资源化项目还应结合当地要求做好相关手续和运行管理。
欢迎转载《广西尾矿库时产100吨尾矿制砂设备配置方案:资源化处理与机制砂生产思路》,转载请注明来源:https://www.lmzkjq.com/news/1435.html
免责声明:本文含 AI 辅助创作,所有内容仅作行业参考,不构成广告承诺与投资建议:
1、设备参数、产能、性能数据为标准工况标定 / 行业参考值,无权威出处的统计、对比数值仅供参考,实际运行效果受原料、工况、配置影响存在浮动;
2、文中产品对比仅客观陈列信息,不评判优劣排名,不含任何绝对化效果保证;
3、提及设备价格、项目投入仅为参考区间,随市场、配置、地区动态调整,不作为正式报价;
4、客户案例、产能收益仅对应特定现场条件,不代表全部项目可达成同等回报,本司不承诺投资盈利、回本周期;
项目采购、投资决策请实地调研并咨询专业技术人员定制方案,访客自行依据本文内容决策产生的全部风险自行承担。
尾矿制砂需要哪些设备?本文围绕原料检测、脱水除泥、破碎整形、筛分回料、细砂回收和水处理,介绍时产100吨尾矿资源化项目的典型配置逻辑。
2026-11-07花岗岩莫氏硬度6~7、石英含量高、磨蚀性强,破碎选型不当会出现产量低、衬板损耗快的问题,但花岗岩骨料粒形好、压碎值低,在高标号混凝土市场有明显优势。本文从花岗岩物料特性出发,说明三段破碎加筛分闭环的工艺路线、颚破粗碎与圆锥破中细碎的选型要点、VSI制砂机石打石模式、筛分除粉配套,并给出时产200吨花岗岩骨料线参考配置表与三个选型误区,供准备投资花岗岩制砂制石子项目的客户参考。
2026-11-05煤矸石制砂设备怎么配?本文围绕给料除杂、颚破粗碎、反击破中细碎、制砂整形、筛分回料及含泥量处理,梳理时产150吨项目的典型配置思路。
2026-11-04石灰石莫氏硬度3~4、磨蚀性弱、脆性大,是分布范围广的制砂原料,但石粉含量偏高、成品级配不稳是石灰石制砂线的通病。本文从石灰石原料特性出发,对比两段、三段、单段加制砂等工艺路线与干法、湿法取舍,逐环节说明颚破规格与产能匹配、反击破成为石灰石线常规配置的原因、VSI制砂机石打石与石打铁的选择、石粉含量控制四类手段、筛分防糊网配置,并给出常见问题处理表、水稳料线转商混砂改造案例与六条选型建议,供准备采购石灰石制砂设备的客户参考。
2026-11-02鹅卵石硬度高、硅含量高、粒形圆润,制砂线配置与石灰石线差别明显。本文从鹅卵石的原料特性出发,对比两段、三段、四段与整形支线四条工艺路线,逐环节说明颚破规格与产能匹配、圆锥破与反击破的取舍(莫氏硬度5以下选反击破、6以上选圆锥破)、VSI制砂机石打石与石打铁的选择、检查筛分与循环负荷核算、洗砂与成品砂质量控制,并给出常见问题处理表、长江中游鹅卵石制砂线改造案例与五条选型建议,供准备采购鹅卵石制砂设备的客户参考。
2026-11-02日产500吨铅锌矿选矿生产线,应根据原矿中铅、锌、硫、铁及脉石矿物的组成和嵌布特征,合理配置破碎、磨矿、浮选、脱水及尾矿处理系统。通过科学的工艺设计,可实现铅、锌有价矿物的有效回收,并兼顾生产稳定性、设备能耗和后期运营成本。
2026-10-31