联系电话 0371-67999188
联系电话 0371-67999188
全国各类金属与非金属矿山每年排出的尾矿数量庞大,堆存占地、扬尘污染、尾矿库安全压力让不少矿山企业把目光转向了资源化利用——把尾矿加工成机制砂,既能消化堆存存量,又能替代天然河砂供应市场。但尾矿和常见的花岗岩、石灰石等原矿物料完全不同:细粒级占比高、含水率高、成分复杂,照搬普通石料制砂的工艺路线,设备往往跑不出合格产量。本文从选矿尾矿的物料特性出发,梳理尾矿制砂的前置脱泥分级、脱水处理、破碎制砂设备选型要点,并结合铁尾矿、金尾矿、煤矸石三类典型尾矿给出工艺路线和参考配置,供准备投资尾矿制砂项目的矿山企业参考。
尾矿是选矿或洗选过程排出的固体废弃物,它的性质由原矿种类、选矿工艺和磨矿细度共同决定。和常规山石原料相比,尾矿有三个明显不同的特性,这也是尾矿制砂工艺设计的出发点。
选矿厂入磨前一般把矿石破碎到较细粒度,磨矿排出的尾矿粒度普遍在5mm以下,其中0.075mm以下的细泥占比往往达到30%~60%。这部分细颗粒不能直接当作机制砂使用——含量过高会导致成品砂细度模数偏低、需水量大、混凝土强度下降。所以尾矿制砂的头道工序通常不是破碎,而是把细泥分出来,这一步在普通石料制砂线里是不存在的。
尾矿多以矿浆形式排出,即使经过浓密机初步浓缩,含水率一般仍在15%以上。高含水带来两个问题:一是筛分容易糊网,振动筛效率大幅下降;二是给料不均匀,破碎设备腔型进料忽多忽少,产量波动明显。尾矿在进入破碎制砂设备之前,通常要先做脱水处理。
铁尾矿、金尾矿、铜尾矿等选矿尾矿中可能残留浮选药剂,含硫较高的尾矿长期堆存还会产生酸性物质。这些成分直接影响成品砂能不能用于建筑市场——活性物质、有机物含量、氯离子和硫酸盐指标都需要检测确认。尾矿制砂不只是把料打细,成品质量是否达到GB/T 14684建设用砂标准,才是项目能否持续经营的关键。
| 尾矿类型 | 主要矿物成分 | 硬度特征 | 细粒级占比特征 | 制砂适用性 |
|---|---|---|---|---|
| 铁尾矿 | 石英、长石、角闪石、绿泥石 | 中~高硬度,磨蚀性强 | 偏高,磁选尾矿常达40%以上 | 较好,成品强度高 |
| 金尾矿 | 石英、绢云母、碳酸盐 | 中等,片状矿物偏多 | 高,全泥氰化尾矿可达50%以上 | 可行,需强化脱泥 |
| 铜尾矿 | 硅酸盐矿物为主,含硫化物残留 | 中等 | 高 | 需检测硫与重金属指标 |
| 煤矸石 | 页岩、砂岩、碳质成分 | 中低硬度 | 低于选矿尾矿 | 可行,需关注烧失量 |
表1:常见尾矿类型物料特性对比。实际指标以取样检测为准。
不少客户拿着花岗岩制砂线的配置单来套尾矿项目,这个思路需要先纠正。普通石料制砂线的逻辑是"破碎—制砂—筛分",原料从大块到成品,粒度是做加法的过程;而尾矿制砂的逻辑是"分级—脱泥—脱水—破碎制砂—筛分",粒度先做减法再做加法。两条工艺线的差异体现在三个环节。
一是前置分级环节。尾矿入线之前要用筛分或水力旋流器把物料分成三部分:小于0.075mm的细泥单独脱除或资源化处理;0.075mm~4.75mm的颗粒本身就是砂的骨架,脱水后直接进入成品仓;大于4.75mm的粗颗粒才进入破碎制砂环节。如果省掉分级直接全料制砂,成品细度模数很难稳定在规范区间。
二是含水率管理环节。普通石料含水率一般低于5%,筛分不会糊网;尾矿含水率可达15%~30%,不脱水就没法正常筛分。尾矿线需要在分级段和筛分段之间插入脱水筛、浓密机等脱水设备,湿法作业时还要配套泥浆水处理系统。
三是粒度补齐环节。脱泥脱水之后,尾矿中大于4.75mm的颗粒占比往往只有20%~40%,靠这部分料磨出来砂的量有限,很多尾矿制砂项目需要把粗颗粒破碎后与脱出的中间粒级重新组合,或者外购粗骨料级尾矿补齐产能。这个"原料粒级够不够支撑设计产量"的问题,在项目前期要用粒度筛析数据算清楚。
尾矿里的细泥是影响成品砂质量的核心变量。石粉含量在合理区间内(一般10%左右)对混凝土和易性有利,但0.075mm以下泥粉过量,会吸附外加剂、增加拌合用水、降低强度。所以尾矿制砂线普遍把脱泥分级做成独立工段。
粗颗粒与中间粒级的分离用振动筛即可,筛孔一般取3mm~5mm;细泥与砂的分离则依靠水力旋流器或螺旋分级设备。水力旋流器结构简单、处理量大,缺点是底流浓度受给料压力波动影响;螺旋分级设备底流浓度稳定,但占地面积大。尾矿粒度分布不同,选型倾向也不同——细粒级占比高的金尾矿通常采用旋流器组串级分级,粒度偏粗的铁尾矿可以直接上高频细筛。
脱除的泥浆不建议直接外排。含泥量低的可以作为回填膏体、免烧砖原料;经济条件允许的项目可以配套压滤机把泥浆压成滤饼,滤饼外运制砖或安全回填,滤液回用浓缩回水。泥浆水处理设备的具体配置,可以参考站内湿法生产线泥浆水处理专题的选型思路,此处不再展开。
| 粒级区间 | 在尾矿中的典型占比 | 处理方式 | 对应设备 |
|---|---|---|---|
| <0.075mm(细泥) | 30%~60% | 脱除后制砖/回填/压滤外运 | 水力旋流器、浓密机、压滤机 |
| 0.075~4.75mm | 30%~50% | 脱水后直接作为成品砂骨架 | 高频脱水筛、旋流器底流 |
| >4.75mm(粗颗粒) | 15%~40% | 破碎制砂,补齐中间粒级 | 圆锥破、VSI制砂机 |
表2:尾矿粒级分布与处理方式对照。占比区间随矿山选矿工艺差异较大,以实际筛析为准。
尾矿脱水不是用一台设备解决的事,而是"浓缩—分级—脱水"的递进组合。合理的脱水配置能把进入筛分和破碎环节的物料含水率控制在8%以下,保证后段设备稳定运行。
浓密机利用絮凝沉降把低浓度矿浆浓缩成高浓度底流,溢流水澄清后回用。深锥浓密机的底流浓度可达55%以上,能显著减轻后段脱水设备的负荷。尾矿处理量大的项目,浓密机基本是标配。
旋流器底流排出的粗颗粒浓度可达70%~75%,可以直接进脱水筛;溢流的细颗粒进入浓密机。它一台设备同时完成分级和初步浓缩,在尾矿线里通常位于浓密机之前或与之联组。
脱水筛配合旋流器使用(俗称旋流筛组合),能把砂料含水率降到12%~15%;如果后续配置烘干或自然晾晒场地,含水率还能进一步下降。筛网建议选用聚氨酯材质,抗磨损、防糊网效果比普通不锈钢网好。
| 脱水设备 | 核心功能 | 处理物料 | 脱水效果参考 | 在尾矿线中的位置 |
|---|---|---|---|---|
| 浓密机 | 絮凝浓缩+回水 | 低浓度泥浆 | 底流浓度50%~60% | 泥浆处理段末端 |
| 水力旋流器 | 分级+初步浓缩 | 全尾矿浆 | 底流浓度70%~75% | 分级工段 |
| 高频脱水筛 | 砂水分离脱水 | 旋流器底流 | 含水率12%~15% | 分级与制砂工段之间 |
| 厢式压滤机 | 泥浆成饼 | 浓密机底流 | 滤饼含水率25%左右 | 废水处理末端 |
表3:尾矿脱水设备组合对比。四类设备按工艺顺序串联使用。
完成脱泥脱水后,大于4.75mm的粗颗粒尾矿进入破碎制砂环节。这一段的设备选型逻辑与普通石料线接近,但有三点需要针对尾矿做调整。
铁尾矿等硬度高、磨蚀性强的尾矿,中细碎建议选圆锥破碎机,层压破碎原理出料粒形规整、衬板抗磨性好;煤矸石这类中低硬度物料用反击式破碎机即可,破碎比大、粒形好、投资也低。尾矿粒度本身就偏细,粗碎设备的入料粒度要求往往不高,部分项目甚至可以省去粗碎段,用圆锥破或反击破直接作为头破,这对减少设备投资很有意义。
尾矿制砂机一般选VSI冲击式制砂机。铁石模式适合硬度高的铁尾矿,破碎效率高;石打石模式适合煤矸石等偏软物料,粒形好、粉料少。需要注意的是,尾矿粗颗粒中夹带的金属件(衬板碎片、钢球碎块等)要在给料前用除铁器清理,否则金属物高速冲击会造成转子抛料头崩裂,这是尾矿制砂机非正常损耗的常见原因。
制砂机出料经振动筛分级,大于4.75mm的颗粒返回制砂机形成闭路。筛网孔径按成品砂目标级配确定,通常取4.75mm~5mm。尾矿砂往往偏细,若细度模数低于目标区间,可把部分0.3mm~4.75mm的回料重新进入制砂腔整形补粗,而不是简单抛弃。
| 设备 | 承担工序 | 入料/给料粒度参考 | 适合的尾矿类型 | 选型注意点 |
|---|---|---|---|---|
| 颚式破碎机 | 粗碎(可选) | ≤30mm(尾矿常见) | 含大块的废石混入料 | 尾矿粒度细时可省去 |
| 圆锥破碎机 | 中细碎 | ≤50mm | 铁尾矿、高硬度尾矿 | 层压破碎,衬板耐磨 |
| 反击式破碎机 | 中细碎 | ≤350mm | 煤矸石、软质尾矿 | 高磨蚀性物料板锤损耗快 |
| VSI制砂机 | 制砂整形 | ≤50mm | 各类脱泥脱水后尾矿 | 给料前须除铁除金属 |
| 圆振动筛 | 分级闭路 | 制砂机出料 | 通用 | 聚氨酯筛网防糊网 |
表4:尾矿破碎制砂设备选型对照表。
铁尾矿是我国堆存量很大的一类尾矿,主要成分是石英、长石类硅酸盐矿物,硬度高、磨蚀性强。它的优势在于成品砂颗粒坚硬、压碎值低,做高标号混凝土细骨料有物理性能基础;难点是磁选尾矿细粒级占比高,脱水负荷大。
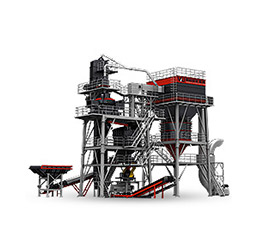
典型工艺路线为:尾矿浆由渣浆泵送入水力旋流器分级——旋流器溢流进浓密机浓缩回水;底流经高频脱水筛脱水后,粗颗粒(>4.75mm)进圆锥破细碎、再入VSI制砂机整形制砂;制砂出料与脱水筛中间粒级合并分级,大于4.75mm回料闭环,小于4.75mm进入成品仓;含铁高的粗粒尾矿可在圆锥破前增加磁选抛尾,减少无效破碎量。
铁尾矿制砂线设备磨损件消耗比普通石料线高,投料前建议做磨蚀性指数测试,据此确定圆锥破衬板和制砂机抛料头的备件周期。同时,尾矿中的铁件要用悬挂除铁器加金属探测组合清理,这一点在前面已经提到,实际执行中往往容易出纰漏。
金尾矿(尤其是全泥氰化工艺的尾矿)粒度普遍比铁尾矿更细,0.075mm以下颗粒占比可达一半以上,直接可用的砂粒级偏少。这类尾矿制砂项目的产能测算要特别谨慎——筛析报告里真正落在0.15mm~4.75mm区间的比例,决定了脱水筛出砂的量级。粒级不足时,可将细碎产品与外购粗料掺配,或把制砂回料比例调高。
氰化尾矿还需要做环保指标检测:氰化物残留、重金属浸出液浓度是否符合危险废物鉴别要求,直接决定成品砂能用于哪些工程场景。若浸出指标超标,尾矿砂一般只能限定在低暴露用途,这在立项阶段就要确认,避免产出来了没有市场。铜尾矿同样存在硫化物残留和重金属问题,硫含量高的尾矿用于混凝土还可能引起耐久性问题,检测前置是这两类尾矿项目的共同要求。
煤矸石严格说是采煤排矸而不是选矿尾矿,但很多客户把它归在"尾矿制砂"里一起咨询。煤矸石硬度中低、泥质成分多,工艺上与选矿尾矿的差异主要有三点。
一是烧失量与含碳量。含碳量高的煤矸石制砂,成品用于混凝土会因碳质颗粒吸附外加剂导致坍落度损失,用于砌筑砂浆问题相对小。烧失量指标建议在15%以内的煤矸石再考虑制砂,过高的优先考虑烧砖、发电等用途。
二是崩解与泥化倾向。泥岩类煤矸石遇水易崩解泥化,湿法制砂会把可用的砂粒级进一步打碎成泥,这类物料更适合干法或半干法工艺,用VSI制砂机石打石模式加风选除粉。
三是自燃矸的筛查。混入自燃过的红色矸石,活性变差、强度下降,原料堆场要做颜色分拣或源头控制。煤矸石制砂线的整体配置相对简单,反击破或细碎颚破加VSI制砂机即可成线,投资重心在原料质量管控上。
尾矿砂要进入建筑市场,都要过GB/T 14684建设用砂标准这一关。下表列出尾矿制砂项目验收时重点关注的质量指标和常见达标难点,供项目立项时对照自查。
| 指标 | Ⅱ类砂一般要求 | 尾矿砂常见达标难点 | 工艺对策 |
|---|---|---|---|
| 细度模数 | 2.3~3.2(中砂) | 脱泥后整体偏细 | 调整回料整形比例、掺配粗粒级 |
| 石粉含量 | 一般≤10% | 天然石粉与泥粉混合难区分 | 前置脱泥,制砂段控制过粉碎 |
| MB值(亚甲蓝) | ≤1.4(合格) | 含泥尾矿MB值易超标 | 加强脱泥,必要时水洗 |
| 压碎值 | Ⅰ类≤20%、Ⅱ类≤25% | 软质尾矿(泥岩矸石)偏低 | 原料分拣,剔除风化软块 |
| 氯化物/硫酸盐/有机物 | 按标准限值 | 选矿药剂残留、硫化尾矿 | 检测前置,超标料限制用途 |
表5:尾矿机制砂质量指标与常见达标难点。限值以现行标准及当地主管部门要求为准。
以一条处理磁选铁尾矿、成品砂时产150吨左右的湿法生产线为例,主要设备配置如下。该配置假设尾矿中大于4.75mm粗颗粒占比约30%,若实际筛析结果差异较大,设备规格需要按产量平衡重新核算。
| 工序 | 设备 | 数量 | 主要作用 |
|---|---|---|---|
| 矿浆输送 | 渣浆泵 | 2台(1用1备) | 尾矿浆提升入分级段 |
| 分级 | 水力旋流器组 | 1组 | 细泥与砂粒级分离 |
| 脱水 | 高频脱水筛 | 2台 | 旋流器底流砂水分离 |
| 泥浆处理 | 深锥浓密机+厢式压滤机 | 各1台 | 细泥浓缩成饼、回水利用 |
| 除铁 | 悬挂式除铁器+金属探测器 | 各1台 | 清理铁件保护制砂机 |
| 细碎 | 圆锥破碎机 | 1台 | 粗颗粒尾矿细碎 |
| 制砂 | VSI冲击式制砂机 | 1台 | 制砂与粒形整形 |
| 筛分 | 圆振动筛 | 1台 | 成品分级与回料闭环 |
| 输送 | 皮带输送机 | 若干条 | 各工序物料衔接 |
表6:时产150吨铁尾矿制砂线参考配置表。设备型号规格按筛析报告与场地条件确定,投资额因品牌与配置差异较大,以设备厂家正式报价为准。
问题一:尾矿的处置权和政策合规性是否落实?尾矿属于矿山企业的固废,加工利用前要确认产权归属,办理环评、用地等相关手续,部分省份对尾矿资源化有备案或审批要求。政策通道是否顺畅,比设备配置更影响项目成败。
问题二:粒度筛析和环保检测数据是否齐全?筛析数据决定分级脱水段的配置和可产砂量,浸出毒性等环保数据决定成品砂的市场范围。这两份报告的花费不高,却是整条工艺线和投资测算的依据,建议立项前委托第三方完成。
问题三:成品砂的销路是否打通?尾矿砂进入商混站、搅拌站通常需要送检备案,提前拿到检测报告、与下游用户签订意向协议,项目投产后才能消化产能。设备选型层面拿不准的,可以把尾矿筛析报告提供给设备厂家做工艺核算,再确定配置方案。
需要尾矿制砂生产线配置方案?
我们提供铁尾矿、金尾矿、煤矸石等尾矿制砂项目的工艺设计与设备选型服务,可根据您的尾矿筛析报告核算可产砂量并出具配置清单。点击右侧在线咨询,或拨打页面顶部电话,获取针对您矿山物料的定制方案。
免责声明:本文所列工艺参数、粒级占比、质量指标均为行业一般参考值,具体项目以尾矿取样检测报告和设备厂家工艺核算为准。文中涉及的产能与配置示例不构成投资承诺,投资决策请结合实地勘测与专业机构意见。
欢迎转载《尾矿可以制砂吗?铁尾矿/金尾矿/煤矸石制砂生产线设备怎么配置?》,转载请注明来源:https://www.lmzkjq.com/news/1437.html
免责声明:本文含 AI 辅助创作,所有内容仅作行业参考,不构成广告承诺与投资建议:
1、设备参数、产能、性能数据为标准工况标定 / 行业参考值,无权威出处的统计、对比数值仅供参考,实际运行效果受原料、工况、配置影响存在浮动;
2、文中产品对比仅客观陈列信息,不评判优劣排名,不含任何绝对化效果保证;
3、提及设备价格、项目投入仅为参考区间,随市场、配置、地区动态调整,不作为正式报价;
4、客户案例、产能收益仅对应特定现场条件,不代表全部项目可达成同等回报,本司不承诺投资盈利、回本周期;
项目采购、投资决策请实地调研并咨询专业技术人员定制方案,访客自行依据本文内容决策产生的全部风险自行承担。
选矿尾矿细粒级占比高、含水率高、成分复杂,照搬普通石料制砂工艺往往跑不出合格产量。本文从铁尾矿、金尾矿、煤矸石三类典型尾矿的物料特性出发,说明脱泥分级、脱水处理的前置工艺,梳理圆锥破、VSI制砂机等设备选型要点,并给出时产150吨铁尾矿制砂线参考配置表与质量验收指标对照,供准备投资尾矿制砂项目的矿山企业参考。
2026-11-09