联系电话 0371-67999188
联系电话 0371-67999188
不少砂石料厂的老板都遇到过这样的情况:制砂机买回来了,产量也上去了,可成品砂送检就是不合格——砂子要么偏粗、要么偏细,浇混凝土时需水量忽大忽小,搅拌站压款、退货接连而来。问题往往不在设备本身,而在制砂整形环节没有做扎实。制砂整形,就是把制砂机排出的半成品通过立轴冲击式设备的进一步破碎和打磨,让颗粒粒形圆润、级配曲线落在规范区间内的工艺过程。本文围绕机制砂级配这一核心指标,讲清楚级配曲线怎么看、整形工艺怎么调、石粉与MB值怎么平衡,供准备建设或改造制砂生产线的客户参考。
级配,指的是砂中各粒径颗粒的分布比例。同样一种砂,粗颗粒多还是细颗粒多,决定了它的空隙率、比表面积和混凝土性能。判断级配合不合格,行业内用的是"累计筛余百分率"这套方法:把烘干砂样依次通过4.75mm、2.36mm、1.18mm、0.6mm、0.3mm、0.15mm的方孔筛,逐级称量筛上残留量,再画成级配曲线,就能直观看出这批砂粗细颗粒的分布状态。
画级配曲线时,横轴是筛孔尺寸(从大到小),纵轴是累计筛余百分率。理想的中砂级配曲线应该平滑过渡、没有明显的"陡坡"或"平台":曲线某一段突然陡升,说明这个粒径区间颗粒集中,缺少过渡粒级;曲线出现平台,说明某一粒级几乎空缺,砂的骨架搭不起来。级配曲线平滑、颗粒逐级填充,砂的空隙率才低,混凝土用水泥浆填缝的量才省。
《建设用砂》GB/T 14684按0.6mm筛孔的累计筛余把机制砂划分为Ⅰ区、Ⅱ区、Ⅲ区三个级配区。Ⅰ区偏粗,适合配制低标号大流动性混凝土;Ⅱ区为中砂,是商品混凝土最常用的级配区;Ⅲ区偏细,多用于抹灰砂浆。合同上写"机制砂中砂",指的就是落在Ⅱ区且细度模数在2.3~3.0之间的产品。
| 级配区 | 0.6mm筛累计筛余 | 粗细倾向 | 典型用途 |
|---|---|---|---|
| Ⅰ区 | 71%~85% | 偏粗 | 低标号大流动性混凝土、水下灌注 |
| Ⅱ区 | 43%~71% | 中砂 | C30~C60商品混凝土主流选择 |
| Ⅲ区 | 16%~43% | 偏细 | 抹灰砂浆、砌筑砂浆 |
表1:GB/T 14684三个级配区划分。级配除满足所在区要求外,其余筛孔累计筛余还须落在对应级配区表格限值之内。
级配出问题的砂,现场表现相当直观。把这几种表现和成因对上号,判断是设备问题还是工艺问题,调整才有方向。
| 典型表现 | 级配特征 | 常见成因 | 对混凝土的影响 |
|---|---|---|---|
| 成品整体偏粗 | 级配落在Ⅰ区,2.36mm以上颗粒占比过高 | 制砂机转速偏低、给料偏粗、筛网孔径偏大 | 和易性差,泌水离析 |
| 成品整体偏细 | 级配落在Ⅲ区,0.6mm以下占比过高 | 原料细粒级偏多、破碎腔过磨、循环负荷过大 | 需水量大,收缩开裂风险升高 |
| 中间粒级断档 | 级配曲线出现平台,1.18mm~0.3mm粒级缺失 | 筛网磨损扩孔、给料不稳定 | 空隙率上升,强度下降 |
| 粒级过度集中 | 级配曲线某段陡升,单一粒级扎堆 | 敞开式单段破碎、缺少整形环节 | 骨架咬合差,泵送堵管 |
表2:级配不合格的四种典型表现与成因对照。
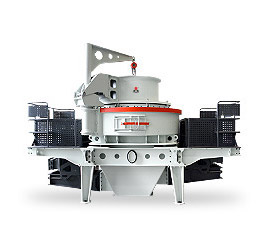
传统锤式、反击式破碎机破碎出的料,粒级分布受打击板磨损影响大,针片状颗粒也偏多。立轴冲击式制砂整形设备用的是另一种思路——石打石:物料被加速到每秒几十米的速度抛向破碎腔内的料衬,颗粒之间相互撞击破碎。这种破碎方式有两个对级配特别有利的特征。
物料在高速撞击下沿解理面碎裂,产生的颗粒接近立方体,针片状含量明显低于挤压式破碎。碎裂后的颗粒经过腔内反复撞击,大颗粒逐级变小的同时,中间粒级(1.18mm~0.3mm)得到自然补充,这正是普通制砂线级配曲线最常缺失的区段。粒形圆润还带来副产品优势——棱角少了,堆积空隙率下降,同样级配下混凝土的流动性更好。
立轴冲击式设备的排料粒级分布不是固定死的,转速、给料粒度、进料方式和破碎腔型四个参数都在影响级配走向:转速提高,破碎比增大,细粒级产出比例上升;给料粒度上限收紧,成品偏细、级配集中;破碎腔型从"全通过"改为带溢流堰的腔型,物料在腔内停留时间延长,粒形更圆润、细粉比例也更高。这些参数的调整规律,下文第五节展开。
承担整形任务的设备不止立轴冲击式一种,对辊式、锤式甚至圆锥式细碎腔型都能参与粒形改善。不同方案的级配重塑能力、磨损成本差异很大,选错了设备,级配曲线怎么调都调不到位。
| 设备方案 | 整形原理 | 级配重塑能力 | 粒形效果 | 适用场景 |
|---|---|---|---|---|
| 立轴冲击式(石打石) | 高速抛射、颗粒互击 | 强,细粒级补充明显 | 粒形圆润,针片状低 | 高标号混凝土用砂主流方案 |
| 立轴冲击式(石打铁) | 抛射撞击铁砧 | 破碎比更大,细粉偏多 | 偏细,需控制循环负荷 | 软质物料、需要高细度产量时 |
| 对辊式破碎机 | 双辊挤压、辊距控粒 | 过粉碎少,但中间粒级偏少 | 粒形一般,片状偏多 | 煤矸石、页岩等软中硬物料 |
| 圆锥破细碎腔型 | 层压破碎 | 粒级分布较宽,细粒级有限 | 棱角偏多,通常需后段整形 | 与立轴冲击式联合作业 |
表3:四种整形方案级配重塑能力对比。多数高标号砂项目采用"圆锥破预碎+立轴冲击式整形"的联合路线。
需要说明的是,立轴冲击式设备的选型参数(功率、处理量、叶轮直径)在站内制砂机单机选型专题已有完整介绍,本文不再重复。这里强调的是用途定位:同一台设备,当制砂机用时追求产量,当整形机用时追求粒形和级配,两种用途对应的参数设定完全不同。把整形用途单独拎出来设计工艺,是级配优化的前提。
级配曲线的走向,在工艺设计阶段就由几个参数框定了。这四个参数彼此联动,调整时建议一次只动一个,观察筛析结果后再决定下一步。
进入立轴冲击式设备的物料粒度,一般控制在40mm以下,整形用途建议收紧到26.5mm甚至20mm以下。给料偏粗时,大颗粒一次破碎不彻底,成品里粗颗粒和未破碎料混在一起,级配偏粗且波动大。给料粒度上限每收紧一档,成品细度模数约下降0.1~0.2,粗粒级占比随之下降。
转速决定物料获得多大动能,给料速度决定单位时间通过腔内的料量。转速提高,细粒级比例上升,级配曲线整体右移;给料速度过快时,料衬来不及形成,颗粒碰撞不充分,级配反而偏粗且粒形差。正常工况下,整形用途的给料速度应控制在设备额定处理量的70%~85%,让物料有足够的碰撞密度。
全通过腔型物料一次即过,产量高但整形效果有限;带溢流堰的腔型让部分物料在腔内多次循环,粒形和中间粒级占比都得到改善。需要兼顾产量和粒形时,可以用双电机配置加大动能,同时保留溢流堰结构。
设备只能改变物料的分布,不能凭空造出缺失的粒级。如果原料(例如颚破加圆锥破后的碎石)本身2.36mm~1.18mm粒级就严重偏少,单靠整形设备很难补齐,需要通过调整上游破碎机的排料口尺寸和筛分工艺来重新分配粒级。级配优化是全线的系统性工作,不是某一个环节的单独任务。
| 参数 | 调整方向 | 对级配的影响 | 对产量的影响 |
|---|---|---|---|
| 给料粒度上限 | 收紧 | 成品偏细,级配集中 | 下降 |
| 转速 | 提高 | 细粒级增加,曲线右移 | 磨损上升,产量先升后降 |
| 给料速度 | 降低至额定70%~85% | 碰撞充分,中间粒级增多 | 略有下降 |
| 破碎腔型 | 全通过改为溢流堰 | 粒形改善,细粉比例上升 | 下降10%~20% |
| 上游排料口 | 按目标级配重新分配 | 补齐缺失粒级的根本手段 | 整体重新平衡 |
表4:级配控制参数调整方向参考。具体幅度因物料性质和设备型号而异,以筛析试验数据为准。
很多客户只盯着细度模数,认为细度模数合格就是级配合格,这是常见的认识偏差。细度模数是一个加权平均值,只反映砂的整体粗细程度;级配反映的是各粒径的分布形态。两组数据不同的砂,细度模数可能相同,级配曲线却截然不同——一组颗粒逐级填充,另一组粗细两头多、中间断档。签合同时建议两个指标都约定清楚:细度模数定区间,级配定区域(落在哪个级配区),缺一个都可能被钻空子。
| 细度模数区间 | 砂的类别 | 对应级配区倾向 | 常见用途 |
|---|---|---|---|
| 3.7~3.1 | 粗砂 | Ⅰ区 | 大流动性混凝土、水下灌注桩 |
| 3.0~2.3 | 中砂 | Ⅱ区 | 泵送混凝土、高强度等级结构 |
| 2.2~1.6 | 细砂 | Ⅲ区 | 抹灰、砌筑砂浆 |
表5:细度模数与砂类别对照。细度模数合格不代表级配合格,两项指标应同时验收。
调级配的过程中,石粉含量会随之波动——整形强度加大,0.075mm以下的细粉产出比例上升。石粉是机制砂级配中的特殊成分,它既不是泥也不是废料,控制在合理区间时反而能改善级配的连续性,填补细粒级空档。
适量石粉(一般10%以内,Ⅱ区中砂)能改善混凝土和易性、降低泌水,对低胶材用量配比还有充填效应。石粉过量则适得其反:比表面积激增,吸附外加剂,拌合用水量上升,混凝土干缩加大。GB/T 14684对石粉含量设定了限值,超过限值就要判定不合格。
同样比例的细粉,母岩磨出的石粉和混入的黏土泥粉性质完全不同。MB值(亚甲蓝试验)就是用来区分两者的指标:MB值不大于1.4时判定为石粉,可以按石粉限值放宽控制;MB值偏大说明泥粉含量高,限值要收紧,甚至需要在原料端增加除土工序。调级配之前先测MB值,决定细粉的去留边界,这一步不能省。
| MB值判定 | 细粉属性 | 石粉含量限值(MB≤1.4,中砂) | 处理思路 |
|---|---|---|---|
| MB≤1.4 | 石粉 | 按强度等级区分,一般≤10% | 保留部分石粉,改善级配连续性 |
| MB>1.4 | 含泥粉偏高 | 限值收紧 | 原料除土,或增大洗砂/选粉力度 |
表6:MB值判定与石粉含量控制思路。限值随混凝土强度等级不同而不同,以GB/T 14684对应条款为准。
如果说整形设备是级配的加工车间,闭路筛分就是级配的调节阀门。立轴冲击式设备排出的料经振动筛分级后,不符合成品粒级的粗颗粒返回设备再破,这个循环回路让级配的最终形态可以通过筛孔尺寸来精确控制。
制砂闭路筛分的筛孔通常取3mm~5mm,也有项目用4.75mm与3mm双层筛组合。筛孔放大,返回破碎的粗料减少,成品偏粗、细度模数上升;筛孔收小,回料增多,成品偏细、石粉比例上升。筛孔尺寸是级配微调中最直接的手段,建议每调整一档都做一次全套筛析。
循环负荷率指返回破碎的物料占新给料的比例,一般控制在40%~120%之间比较经济。循环负荷过高,说明成品率低、设备无效做功多,电耗和磨损都上去了;过低则说明筛孔偏大,级配中粗颗粒没有充分再破碎。循环负荷率长期偏离合理区间,要回头检查给料粒度和筛孔匹配,而不是一味加大设备处理量。
| 筛孔尺寸 | 成品倾向 | 循环负荷 | 电耗磨损 |
|---|---|---|---|
| 5mm偏大孔 | 偏粗,细度模数上升 | 偏低 | 较低 |
| 4mm~3.5mm | 中砂区间,级配较均衡 | 40%~120%合理区间 | 适中 |
| 3mm以下 | 偏细,石粉比例上升 | 偏高 | 上升明显 |
表7:闭路筛孔尺寸对级配的影响。以1200~1500mm筛宽设备常见配置为例。
以常见的花岗岩原料、目标为Ⅱ区中砂为例,给出一条含整形环节的时产150吨生产线参考配置。原料经颚破粗碎、圆锥破中细碎后进入制砂整形环节,闭路筛分回料再破,风选除粉控制石粉含量。
| 工序 | 设备 | 参考型号 | 台数 | 级配环节作用 |
|---|---|---|---|---|
| 粗碎 | 颚式破碎机 | PE-750×1060 | 1 | 控制入线粒度 |
| 中细碎 | 圆锥破碎机 | HP220(细腔型) | 1 | 层压预碎,改善粒形基础 |
| 筛分 | 圆振动筛 | 2YK2160 | 1 | 分级,粗料回圆锥破 |
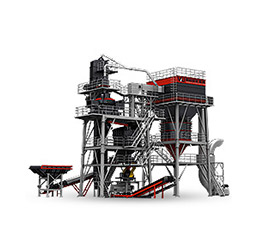
| 制砂整形 | 立轴冲击式制砂机 | VSI-1145(双电机) | 1 | 石打石整形,补中间粒级 |
| 闭路筛分 | 圆振动筛 | 2YK1860(3mm/4.75mm筛孔) | 1 | 级配调节阀门,粗料回制砂机 |
| 除粉 | 风选设备 | 按处理量配套 | 1 | 控制石粉含量,干法工艺适用 |
| 输送给料 | 皮带输送机 | B650/B800 | 若干 | 稳定给料,波动越小级配越稳 |
表8:时产150吨制砂整形线参考配置。设备投入因品牌、地区、配置不同存在较大差异,实际配置以物料筛析数据与现场勘测为准。
级配出现波动时,按下面的顺序逐项排查,多数问题能在半天内定位。排查时每改一个参数就取样筛析一次,凭感觉连续调多个参数,反而会把曲线越调越乱。
| 现象 | 优先排查项 | 调整措施 |
|---|---|---|
| 成品持续跑粗 | 给料粒度、筛孔磨损扩孔 | 收紧上游排料口,更换筛网 |
| 成品持续跑细 | 循环负荷、原料细粒级占比 | 放大筛孔,降低转速,增设原料预筛 |
| 级配忽粗忽细 | 给料均匀性、料仓断料 | 加装变频给料机,稳定料位 |
| 石粉突增 | 抛料头磨损、转速设定 | 更换抛料头,加大风选风量 |
| 中间粒级断档 | 筛网堵孔、给料量不足 | 清网换网,提高给料至合理区间 |
表9:级配异常现场诊断速查表。
级配优化是否到位,验收环节要形成数据闭环。常规做法是:调整完成后连续三天、每天两个班次取样,做全套筛析和细度模数计算,确认级配曲线稳定落在目标级配区、细度模数稳定在约定区间、石粉含量和MB值同步达标后,才算验收通过。日常生产中建议每周至少做一次筛析抽检,原料来源变化时加测。把这些数据存档,既是与下游客户结算的依据,也是工艺再优化的基础。
级配是机制砂的生命线,制砂整形则是守住这条生命线的核心工艺。从给料粒度、转速、腔型这些设备参数,到筛孔尺寸、循环负荷这些工艺参数,再到石粉与MB值的平衡,每个环节都有调整空间。如果您正在规划新的制砂生产线,或者现有产线的成品级配始终达不到目标区域,欢迎把物料的筛析数据发给我们,由工程师结合设备特性给出针对性的工艺调整方案。
免责声明:本文所述工艺参数、配置方案与数据区间基于行业一般经验整理,仅供参考。具体项目因物料特性、场地条件、设备选型不同存在差异,实际方案与验收指标应以专业工程师现场勘测及正式检测报告为准。
欢迎转载《机制砂级配不好怎么调?制砂整形工艺与级配优化方案》,转载请注明来源:https://www.lmzkjq.com/news/1438.html
免责声明:本文含 AI 辅助创作,所有内容仅作行业参考,不构成广告承诺与投资建议:
1、设备参数、产能、性能数据为标准工况标定 / 行业参考值,无权威出处的统计、对比数值仅供参考,实际运行效果受原料、工况、配置影响存在浮动;
2、文中产品对比仅客观陈列信息,不评判优劣排名,不含任何绝对化效果保证;
3、提及设备价格、项目投入仅为参考区间,随市场、配置、地区动态调整,不作为正式报价;
4、客户案例、产能收益仅对应特定现场条件,不代表全部项目可达成同等回报,本司不承诺投资盈利、回本周期;
项目采购、投资决策请实地调研并咨询专业技术人员定制方案,访客自行依据本文内容决策产生的全部风险自行承担。
上一篇:尾矿可以制砂吗?铁尾矿/金尾矿/煤矸石制砂生产线设备怎么配置?
下一篇:返回列表
成品砂级配不达标,是制砂生产线投产后最常见的质量难题。本文从GB/T 14684级配区划分讲起,说明级配不合格的典型表现,梳理石打石整形原理、给料粒度与转速等关键参数的调整规律,并给出石粉含量与MB值平衡、闭路筛分循环负荷控制及时产150吨制砂整形线参考配置,供准备建设或改造制砂生产线的客户参考。
2026-11-12